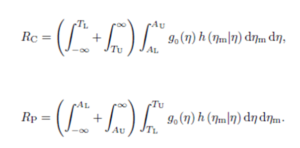
برچسب: مشاور ایزو 17025

  • ترجمه VDA۵ Capability of Measurement  Processes

    ترجمه VDA۵ Capability of Measurement Processes

    ترجمه فصل ۴ تا ۹ استاندارد VDA ۵: قابلیت فرآیندهای اندازه‌گیری | مشاور ISO ۱۷۰۲۵ – عصر کیفیت

    📘 فصل‌های ۴ تا ۹: قابلیت فرآیندهای اندازه‌گیری (VDA ۵)

    مترجم: عصر کیفیت | مشاور ISO ۱۷۰۲۵ · مشاور ایزو ۱۷۰۲۵ · مشاور تایید صلاحیت آزمایشگاه آزمون و کالیبراسیون

    ترجمه کامل و دقیق فصل‌های چهارم تا نهم از سند VDA ۵ (نسخه ۲۰۱۱) به همراه پیوست‌های اصلی، با حفظ ساختار، جداول، فرمول‌ها و نکات فنی.

    ۴. روش عمومی برای ایجاد قابلیت فرآیندهای اندازه‌گیری

    بازرسی‌های مربوط به کنترل تولید سری و ارزیابی انطباق نیازمند ویژگی‌هایی هستند که به‌درستی به عنوان ویژگی‌های منطبق (o.k.) یعنی درون محدودیت‌های مشخصات، یا غیرمنطبق (n.o.k.) یعنی خارج از محدودیت‌های مشخصات با تلرانس شناسایی شوند. توجه به خطای اندازه‌گیری ناشی از تغییرات فرآیند تولید و همچنین خطاهای ناشی از فرآیند اندازه‌گیری ضروری است. خطاهای اندازه‌گیری ناشی از فرآیند اندازه‌گیری منجر به نتیجه اندازه‌گیری نامطمئن و در نتیجه تصمیم‌گیری‌های غلط می‌شود. خطاها باید شناخته شوند و فقط تا حد معینی نسبت به تلرانس مشخص شده بازرسی قابل قبول هستند.

    ۴.۱. تأثیرات مؤثر بر عدم قطعیت نتایج اندازه‌گیری

    تأثیرات ناشی از سیستم‌های اندازه‌گیری، اپراتورها، قطعات آزمون، محیط و غیره معمولاً به عنوان خطاهای تصادفی بر نتیجه اندازه‌گیری تأثیر می‌گذارند (شکل ۵ را ببینید).

    📊 شکل ۵: مهمترین تأثیرات بر عدم قطعیت نتایج اندازه‌گیری (به فایل اصلی مراجعه شود)

    استاندارد اندازه‌گیری / استاندارد مرجع

    بسته به کیفیت استاندارد اندازه‌گیری، می‌تواند سهم قابل‌توجهی از عدم قطعیت نتیجه اندازه‌گیری را به خود اختصاص دهد. گواهی کالیبراسیون معمولاً عدم قطعیت مربوطه را شامل می‌شود. قابلیت ردیابی استاندارد مورد استفاده باید اثبات شود.

    تجهیزات اندازه‌گیری / سیستم اندازه‌گیری

    مؤلفه‌های تأثیرگذار مهم مرتبط با سیستم اندازه‌گیری عبارتند از: وضوح (رزولوشن)، تنظیم استاندارد مرجع بر روی یک یا چند قطعه آزمون، انحراف خطی / خطای سیستماتیک اندازه‌گیری، تکرارپذیری اندازه‌گیری.

    محیط

    مؤلفه‌های تأثیرگذار مهم محیط بر فرآیند اندازه‌گیری عبارتند از: دما، روشنایی، لرزش، آلودگی، رطوبت. تأثیر تغییرات دما بر قطعه آزمون، سیستم اندازه‌گیری و فیکسچر به‌ویژه از نظر شرایط محیطی قابل توجه است. در مورد اندازه‌گیری‌های طولی، این واقعیت منجر به نتایج اندازه‌گیری متفاوت در هنگام تغییر دما می‌شود. جدول ۱۱ و پیوست B توصیه‌هایی برای تعیین عدم قطعیت استاندارد اندازه‌گیری از دما ارائه می‌دهند.

    انسان / اپراتور

    تأثیرات اپراتورها که منجر به عدم قطعیت نتایج اندازه‌گیری می‌شود ناشی از صلاحیت و مهارت‌های متفاوت اپراتورها در انجام اندازه‌گیری‌ها است: نیروهای اندازه‌گیری متفاوت، خطاهای خواندن به دلیل پدیدۀ پارالاکس، وضعیت جسمی و روانی اپراتور، صلاحیت، انگیزه و دقت.

    قطعه آزمون

    تأثیرات ناشی از قطعات آزمون زمانی قابل تشخیص است که برای مثال، همان ویژگی در نقاط مختلف روی قطعه آزمون اندازه‌گیری شود. این تأثیرات ناشی از: انحرافات هندسی (انحرافات فرم و تغییرات در بافت سطح)، خواص مواد (مانند الاستیسیته)، عدم پایداری ذاتی است.

    روش اندازه‌گیری / رویه اندازه‌گیری

    روش انجام اندازه‌گیری یا استراتژی نمونه‌گیری انتخابی بر نتیجه اندازه‌گیری تأثیر دارد. حتی رویه‌های ریاضی اعمال‌شده برای تعیین مقدار کمیت اندازه‌گیری‌شده نیز بر نتیجه تأثیر می‌گذارند.

    وسیله نصب (فیکسچر)

    اگر ابزارهای اندازه‌گیری در تأسیسات نصب شوند، آنها نیز بر نتیجه اندازه‌گیری تأثیر خواهند گذاشت.

    روش ارزیابی

    رویه‌های ریاضی و آماری مورد استفاده برای ارزیابی (به عنوان مثال حذف داده‌های پرت شناسایی‌شده یا فیلتر کردن) می‌توانند بر نتیجه تأثیر بگذارند.

    ۴.۲. اطلاعات عمومی

    ارزیابی فرآیندهای اندازه‌گیری و در نظر گرفتن عدم قطعیت اندازه‌گیری بر اساس جدول ۲ است.

    جدول ۲: اطلاعات ورودی، شرح و نتیجه برای مراحل مختلف ارزیابی
    اطلاعات ورودیشرحنتیجه
    اطلاعات در مورد سیستم اندازه‌گیری، ویژگی آزمون و استانداردهای اندازه‌گیری (مراجع)تحلیل قابلیت سیستم اندازه‌گیریعدم قطعیت اندازه‌گیری گسترش‌یافته UMS، نسبت قابلیت QMS
    اطلاعات در مورد فرآیند اندازه‌گیری و ویژگی آزمون شامل تمام مؤلفه‌های عدم قطعیتتحلیل قابلیت فرآیند اندازه‌گیریعدم قطعیت گسترش‌یافته UMP، نسبت قابلیت QMP
    اطلاعات در مورد ویژگی آزمون و عدم قطعیت گسترش‌یافته مربوطه UMPارزیابی انطباق شامل عدم قطعیت اندازه‌گیری گسترش‌یافتهمنطقه انطباق یا عدم انطباق (طبق ISO/TS ۱۴۲۵۳)
    اطلاعات از سیستم اندازه‌گیری، فرآیند اندازه‌گیری و ویژگی آزمونبازبینی مداوم قابلیت فرآیند اندازه‌گیرینمودار کنترل شامل حدود اقدام محاسبه‌شده

    ۴.۳. رویکردهای خاص

    ۴.۳.۱. خطاهای اندازه‌گیری

    خطاهای اندازه‌گیری در یک فرآیند اندازه‌گیری شامل خطاهای سیستماتیک شناخته‌شده و ناشناخته از منابع و علل مختلف است. انواع مختلف خطاهای اندازه‌گیری در نتایج اندازه‌گیری ظاهر می‌شوند:

    • خطاهای اندازه‌گیری تصادفی: ناشی از عوامل تأثیر تصادفی کنترل‌نشده.
    • خطاهای اندازه‌گیری سیستماتیک (شناخته‌شده، ناشناخته): با اندازه و علامت مشخص می‌شوند.
    • رانش ابزاری: ناشی از تأثیر سیستماتیک عوامل تأثیر کنترل‌نشده (اغلب اثر زمان یا سایش).
    • داده پرت (Outlier): ناشی از رویدادهای غیرقابل تکرار در اندازه‌گیری (مثلاً نویز الکتریکی، خطای انسانی).
    Bi = |x̄g – xm|

    ۴.۳.۲. تحلیل بلندمدت قابلیت فرآیند اندازه‌گیری

    رویه‌های شناخته‌شده برای تحلیل‌های قابلیت سیستم‌های اندازه‌گیری و فرآیندهای اندازه‌گیری در بازه‌ای از چند دقیقه تا چند ساعت انجام می‌شوند. با این حال، نتایج فقط “نتایج کوتاه‌مدت” هستند و اطلاعاتی در مورد رفتار بلندمدت ارائه نمی‌دهند. برای به‌دست آوردن اطلاعات عمیق، بازرسی‌های مورد نیاز باید چندین بار در یک دوره معقول و قابل توجه انجام شوند.

    ۴.۳.۳. تکرارپذیری سیستم‌های اندازه‌گیری یکسان

    در بسیاری از موارد، چندین سیستم اندازه‌گیری یکسان اما مستقل برای فرآیندهای اندازه‌گیری با وظیفه اندازه‌گیری یکسان استفاده می‌شود. هدف از این تحلیل اطمینان از تکرارپذیری سیستم‌های اندازه‌گیری منفرد با استفاده از تغییرات و خطای اندازه‌گیری است.

    ۴.۴. عدم قطعیت‌های استاندارد

    GUM [۲۲] نحوه تعیین عدم قطعیت اندازه‌گیری خاص وظیفه اندازه‌گیری مربوطه را شرح می‌دهد. عدم قطعیت‌های استاندارد برای هر عامل تأثیر مرتبط با استفاده از مدل ریاضی فرآیند اندازه‌گیری برآورد می‌شوند.

    ۴.۴.۱. ارزیابی نوع A (انحراف استاندارد)

    در ساده‌ترین حالت، انحراف استاندارد sg از n مشاهده فردی از یک سری n مشاهده که تحت شرایط اندازه‌گیری مشخص شده یکسان به‌دست آمده‌اند محاسبه می‌شود:

    sg = √[∑(xi – x̄)² / (n‑1)]

    تعداد ۲۵ اندازه‌گیری تکراری برای تعیین انحراف استاندارد توصیه می‌شود.

    ۴.۴.۲. ارزیابی نوع A (ANOVA)

    علاوه بر روش‌های توصیف‌شده برای تعیین تنها یک مؤلفه عدم قطعیت، یک تکنیک آماری نیز برای شناسایی و کمّی‌سازی اثرات چندین عامل تأثیر در یک آزمایش وجود دارد. این روش برای سال‌ها در تحلیل قابلیت مطابق کتاب MSA [۱] اعمال شده است.

    ۴.۴.۳. ارزیابی نوع B

    اگر نتوان عدم قطعیت استاندارد را با ارزیابی نوع A تعیین کرد یا اگر این روش از نظر اقتصادی مقرون‌به‌صرفه نباشد، عدم قطعیت‌های استاندارد مربوطه بر اساس اطلاعات موجود برآورد می‌شوند (اطلاعات قبلی، مشخصات سازنده، گواهی‌ها و غیره).

    ۴.۴.۳.۱. ارزیابی نوع B: عدم قطعیت اندازه‌گیری گسترش‌یافته UMP شناخته‌شده است

    u(xi) = UMP / k

    ۴.۴.۳.۲. ارزیابی نوع B: عدم قطعیت اندازه‌گیری گسترش‌یافته UMP ناشناخته است

    u(xi) = a · b

    که a حد تغییرات و b ضریب توزیع (مثلاً ۱/√۳ برای توزیع مستطیلی) است.

    ۴.۵. عدم قطعیت استاندارد ترکیبی

    u(y) = √[ u(x1)² + u(x2)² + u(x3)² + … ]

    ۴.۶. عدم قطعیت اندازه‌گیری گسترش‌یافته

    UMP = k · u(y)

    سطح اطمینان ۹۵٫۴۵٪ و عامل پوشش k=۲ برای محاسبه قابلیت سیستم‌ها و فرآیندهای اندازه‌گیری توصیه می‌شود.

    ۴.۷. محاسبه نسبت‌های قابلیت

    QMS = (2 UMS / TOL) · 100%
    QMP = (2 UMP / TOL) · 100%

    حدود پیشنهادی: QMS,max ≤ ۱۵٪ و QMP,max ≤ ۳۰٪.

    ۴.۸. حداقل تلرانس ممکن برای سیستم‌ها / فرآیندهای اندازه‌گیری

    TOLMIN‑UMS = (2 UMS / QMS,max) · 100%

    ۴.۹. بودجه عدم قطعیت

    جدول ۵: نمونه بودجه عدم قطعیت
    مؤلفه (نام)نوعحد aضریب bانحراف معیارu(xi)
    …A/B…………
    u(y) = √∑u(xi)²
    UMPS = k · u(y)

    ۴.۱۰. قابلیت فرآیندهای اندازه‌گیری و تولید

    sobs = √(sreal² + sMP²)
    📈 شکل ۹: رابطه بین Cp,real و Cp,obs بر حسب QMP

    ۴.۱۱. برخورد با سیستم‌ها / فرآیندهای اندازه‌گیری ناقابل (Not Capable)

    برای بهبود، عدم قطعیت‌های استاندارد باید کاهش یابند؛ مثلاً با انتخاب حسگرهای بهتر، استانداردهای باکیفیت‌تر، بهینه‌سازی استراتژی نمونه‌گیری، آموزش اپراتورها، کنترل دما و لرزش، و تشخیص رانش.

    ۵. تحلیل قابلیت فرآیند اندازه‌گیری

    ۵.۱. اصول پایه

    این فصل نحوه تعیین مؤلفه‌های عدم قطعیت فردی u(xi) را یا با استفاده از ارزیابی نوع B یا با آزمایش (نوع A) توضیح می‌دهد. یک روش استاندارد برای پوشش بیشتر تخمین‌های عدم قطعیت در عمل توصیه می‌شود.

    ۵.۲. تحلیل قابلیت یک سیستم اندازه‌گیری

    سیستم‌های اندازه‌گیری نیاز دارند که وضوح (٪RE) کمتر از ۵٪ از مشخصات باشد. مؤلفه‌های عدم قطعیت مرتبط: عدم قطعیت کالیبراسیون (UCAL)، بایاس (UBI)، تکرارپذیری (UEVR)، خطی بودن (ULIN).

    📋 شکل ۱۰: نمودار جریان تحلیل قابلیت سیستم اندازه‌گیری
    جدول ۷: مؤلفه‌های عدم قطعیت معمولی یک سیستم اندازه‌گیری
    مؤلفهنمادمدل / آزمایش
    وضوحUREURE = 1/√12 · RE
    عدم قطعیت کالیبراسیونUCALاز گواهی کالیبراسیون: uCAL = UCAL/kCAL
    تکرارپذیری روی استانداردUEVRحداقل ۲۵ اندازه‌گیری تکراری روی یک استاندارد: uEVR = sg
    عدم قطعیت ناشی از بایاسUBIuBI = |x̄g – xm| / √3
    عدم قطعیت ناشی از خطی بودنULINبا ANOVA (انحراف lack‑of‑fit)

    ۵.۲.۱. وضوح سیستم اندازه‌گیری

    وضوح باید کمتر از ۵٪ تلرانس باشد.

    ۵.۲.۲. تکرارپذیری، خطای سیستماتیک، خطی بودن

    ۵.۲.۲.۱. برآورد خطای سیستماتیک و تکرارپذیری با “مطالعه نوع ۱”
    uEVR = sg = √[∑(yi – x̄g)²/(K‑1)]
    uBI = |x̄g – xm| / √3

    شاخص‌های قابلیت Cg و Cgk نیز قابل محاسبه هستند.

    ۵.۲.۲.۲. تحلیل خطی بودن با اصلاح روی ابزار اندازه‌گیری

    روی حداقل سه استاندارد مرجع (با مقادیر پخش‌شده در محدوده تلرانس) حداقل ۱۰ اندازه‌گیری تکراری انجام می‌شود. تابع رگرسیون خطی برازش می‌شود:

    ŷ = β̂0 + β̂1 x
    📊 شکل ۱۵: نمودار تحلیل واریانس (ANOVA) برای خطی بودن

    ۶. بازبینی مداوم قابلیت فرآیند اندازه‌گیری

    ۶.۱. بازبینی عمومی پایداری اندازه‌گیری

    پایداری کوتاه‌مدت و بلندمدت باید در نظر گرفته شود. یک نمودار کنترل برای پایش تغییرات بایاس در طول زمان استفاده می‌شود.

    مراحل:

    1. انتخاب یک استاندارد مرجع مناسب با مقدار مشخص.
    2. اندازه‌گیری‌های منظم (روزانه، هر شیفت).
    3. رسم مقادیر روی نمودار کنترل و تعیین حدود اقدام.
    4. در صورت مشاهده سیگنال خارج از کنترل، فرآیند اندازه‌گیری باید بررسی شود.

    ۶.۲. اصلاح تابع رگرسیون

    برای پایش خطی بودن، حدود کنترل برای تفاوت بین مقدار واقعی و مقدار پیش‌بینی‌شده محاسبه می‌شود:

    UCL = (σ̂/β̂1) · t(1‑α/(2m)) · (N·K‑2)

    ۷. راهنمای عملی برای تعیین عدم قطعیت‌های استاندارد معمولی

    جدول ۱۴ خلاصه‌ای از روش‌های پیشنهادی برای برآورد عدم قطعیت‌ها را نشان می‌دهد.

    بخشی از جدول ۱۴: روش‌های توصیه‌شده برای تعیین مؤلفه‌های عدم قطعیت
    منبع عدم قطعیتپیشنهادات / نکاتنوع
    وضوح UREURE = RE/(2√3) ; %RE ≤ 5%B
    عدم قطعیت کالیبراسیون UCALاز گواهی: u = U/kB
    تکرارپذیری روی قطعات UEVO۲۵ قطعه، ۲ بار تکرار، بدون تأثیر اپراتورA
    تکرارپذیری اپراتورها UAV۱۰ قطعه، ۲ اپراتور، ۲ تکرار – ANOVAA
    عدم قطعیت دما UTبا یا بدون اصلاح انبساط حرارتی (پیوست B)A/B

    ۷.۱. نمای کلی از مدل‌های معمولی فرآیند اندازه‌گیری

    مدل‌های A تا E ترکیبات مختلفی از مؤلفه‌های عدم قطعیت را پوشش می‌دهند (جدول ۱۵).

    ۸. فرآیندهای اندازه‌گیری ویژه

    ۸.۱. فرآیند اندازه‌گیری با تلرانس‌های کوچک

    تلرانس‌های بسیار کوچک نسبت به شرایط عادی، ایجاد و اندازه‌گیری را دشوار می‌سازند. شاخص‌های قابلیت معمول قابل دستیابی نیستند و نیاز به شرایط ویژه دارند.

    ۸.۲. طبقه‌بندی

    در فرآیندهایی با تغییرات بالا، قطعات بر اساس اندازه به کلاس‌هایی تقسیم می‌شوند (مانند سیلندر و پیستون). عدم قطعیت می‌تواند منجر به طبقه‌بندی متفاوت در اندازه‌گیری‌های تکراری شود. برای اطمینان از تخصیص به حداکثر دو کلاس مجاور، باید:

    UMP / KB ≤ 0.5
    حداکثر تعداد کلاس‌های مجاور = ۲ UMP / KB + 1

    ۸.۳. اعتبارسنجی نرم‌افزار اندازه‌گیری

    نرم‌افزارهای اندازه‌گیری باید قبل از استفاده تأیید شوند (مطابق ISO ۹۰۰۱ و ISO ۱۰۰۱۲). مراحل شامل مقایسه شماره نسخه، مستندسازی تنظیمات، تست عملکرد، اندازه‌گیری روی استانداردهای مرجع، و مقایسه با نتایج نسخه قبلی است. پس از تأیید، نرم‌افزار رسماً برای استفاده تأیید می‌شود.

    ۹. تحلیل قابلیت فرآیندهای اندازه‌گیری صفت (Attribute)

    ۹.۱. مقدمه

    به دلیل ماهیت اندازه‌گیری‌های صفت (گذر/عدم‌گذر)، محاسبه قابلیت با تلاش زیادی همراه است. احتمال نتیجه صحیح به مقدار واقعی ویژگی بستگی دارد.

    ۹.۲. محاسبات قابلیت بدون استفاده از مقادیر مرجع

    آزمون با ۴۰ قطعه، ۳ بار تکرار توسط ۲ اپراتور. نتایج در جدول تقارن با آزمون Bowker بررسی می‌شود تا تفاوت معنی‌دار بین اپراتورها شناسایی شود.

    ۹.۳. محاسبات قابلیت با استفاده از مقادیر مرجع

    ۹.۳.۱. محاسبه محدوده عدم قطعیت

    با استفاده از قطعات با مقادیر مرجع، نقاط انتقال بین قضاوت “+” (قبول) و “–” (رد) تعیین می‌شود. فاصله dU و dL محاسبه و میانگین d گرفته می‌شود.

    UATTR = d / 2
    QATTR = (2 UATTR / TOL) · 100%
    📊 شکل ۲۳: رسم مقادیر مرجع و محدوده عدم قطعیت

    ۹.۳.۲. بازبینی مداوم

    حداقل ۳ قطعه با مقادیر مرجع در مناطق مشخص (I, II, III) انتخاب و توسط یک اپراتور اندازه‌گیری می‌شود تا پایداری فرآیند صفت پایش شود.

    ۱۰. ضمائم (گزیده)

    پیوست A: فرمول‌های رگرسیون و ANOVA

    ynk = β0 + β1 xn + εnk
    β̂1 = [∑(xn–x̄)(yn–ȳ)] / ∑(xn–x̄)²

    جداول ANOVA برای مؤلفه‌های تکرارپذیری، اپراتور، و تعاملات ارائه شده است.

    پیوست B: عدم قطعیت ناشی از دما

    با اصلاح انبساط (اندازه‌گیری مطلق):

    Ycorr = yi·(1+αRΔTR) / (1+αOBJΔTOBJ)

    بدون اصلاح (روش ساده‌شده):

    Δy ≈ y·(tmax–20)·(αOBJ–αR)
    uT = a / √3

    پیوست C: کاهش عدم قطعیت با تکرار و میانگین‌گیری

    uEVO* = uEVO / √n*

    پیوست D: عوامل k (ضریب پوشش) برای درجه آزادی مختلف

    برای سطح اطمینان ۹۵٫۴۵٪، k از توزیع t استیودنت با درجه آزادی f به دست می‌آید (مثلاً برای f=۲۴، k≈۲.۱۱).

    پیوست E: تنظیم نقطه(های) کار

    روش‌های تنظیم با یک یا دو استاندارد مرجع در محدوده ±۱۰٪ حدود تلرانس.

    پیوست F: مثال‌های محاسباتی

    شامل مثال‌های عملی برای سیستم‌های مختلف: اندازه‌گیری سوراخ، CMM، دستگاه چندنقطه‌ای، بهینه‌سازی فرآیند و جبران دما.

    © ۲۰۲۵ – ترجمه تخصصی توسط عصر کیفیت (مشاور ISO ۱۷۰۲۵، مشاور ایزو ۱۷۰۲۵، مشاور تایید صلاحیت آزمایشگاه آزمون و کالیبراسیون). این ترجمه با هدف ارائه محتوای دقیق و کامل برای متخصصان کیفیت و آزمایشگاه‌ها تهیه شده است.

    منبع اصلی: VDA Band ۵ “Capability of Measurement Processes” ویرایش دوم ۲۰۱۰/۲۰۱۱

  • مفهوم کار نامنطبق در ISO ۱۷۰۲۵:۲۰۱۷

    مفهوم کار نامنطبق در ISO ۱۷۰۲۵:۲۰۱۷

    مشاور استاندارد ISO ۱۷۰۲۵ | کنترل کار نامنطبق در آزمایشگاه | عصر کیفیت

    مشاور استاندارد ISO ۱۷۰۲۵

    تخصص ما در پیاده‌سازی و کنترل کار نامنطبق طبق استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷

    مشاوره تخصصی برای آزمایشگاه‌های تشخیصی، کالیبراسیون و تحقیقاتی

    📞 تلفن: ۰۹۱۲۵۰۷۶۷۱۵
    📧 ایمیل: hzeinal@yahoo.com
    🏢 آدرس: تهرانپارس، ۱۹۰ شرقی، پلاک ۱۱۲
    ⏰ ساعات کاری: شنبه تا چهارشنبه ۸-۱۶

    درک مفهوم کار نامنطبق در استاندارد ISO ۱۷۰۲۵

    به عنوان مشاور استاندارد ISO ۱۷۰۲۵ با سال‌ها تجربه در حوزه تایید صلاحیت آزمایشگاه‌ها، در این مقاله به بررسی جامع مفهوم «کار نامنطبق» و روش‌های کنترل آن بر اساس استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷ می‌پردازیم.

    تعریف و مثال‌های کار نامنطبق از منابع معتبر بین‌المللی

    در راستای درک مفهوم کار نامنطبق تعریف و مثال‌ها از دو کتاب معتبر زیر ارائه شده است:

    ۱- ISO ۱۷۰۲۵:۲۰۱۷ – Bob Mehta
    نویسنده: باب مهتا

    مرجع جامع پیاده‌سازی استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷

    ۲- ISO ۱۷۰۲۵:۲۰۱۷ Lab Quality Management System – Dr. R. Ramesh Rakhe
    نویسنده: دکتر آر. رامش راخه

    سیستم مدیریت کیفیت آزمایشگاهی بر اساس استاندارد ۱۷۰۲۵

    تعریف کامل کار نامنطبق

    کار نامنطبق به هر کاری اطلاق می‌شود که مطابق با الزامات مشخص‌شده، قوانین و مقررات، و خط‌مشی‌ها و رویه‌های آزمایشگاه انجام نشده باشد. عدم انطباق می‌تواند در هر زمان و هر مکانی در آزمایشگاه رخ دهد.

    مثال‌های کامل از کار نامنطبق در آزمایشگاه

    برای مثال:

    ۱ نمونه به طور مناسب جمع‌آوری نشده باشد.
    ۲ نمونه به طور مناسب برچسب‌گذاری نشده باشد.
    ۳ نمونه به روش صحیح انبار نشده باشد.
    ۴ شرایط حین حمل‌ونقل رعایت نشده باشد.
    ۵ روش آزمون رعایت نشده باشد.
    ۶ بررسی‌های تجهیزات قبل از شروع آزمون انجام نشده باشد.
    ۷ فرد غیرمجاز کار را در آزمایشگاه انجام داده باشد.
    ۸ آموزش به افراد ارائه نشده باشد.
    ۹ احتیاط‌های ایمنی حین آزمون رعایت نشده باشد.
    ۱۰ کالیبراسیون تجهیزات انجام نشده باشد.
    ۱۱ مدارک لازم در اختیار فرد در محل کار نباشد.
    ۱۲ سوابق به درستی نگهداری نشده و قابل رهگیری نباشند.
    ۱۳ کتاب‌های داده خام، فرم‌ها و قالب‌ها، دفترهای ثبت و ثبت‌نام‌ها به‌روز نشده باشند. امضاها مفقود باشند.
    ۱۴ گزارش‌های آزمون/کالیبراسیون مطابق با الزامات نباشند.
    ۱۵ گزارش‌ها ناخوانا باشند یا به محل اشتباه ارسال شوند.
    ۱۶ شرایط محیطی حین آزمون پایش نشده باشند.
    ۱۷ محرمانگی داده‌ها و اطلاعات حفظ نشده باشد.
    ۱۸ فرد غیرمجاز به اطلاعات دسترسی یافته باشد.
    ۱۹ کار نامنطبق بر عملکرد و اعتبار آزمایشگاه تأثیر می‌گذارد و همچنین آزمایشگاه اعتماد مشتری را از دست خواهد داد.

    ضرورت ایجاد سیستم کنترل کار نامنطبق

    لذا ضروری است که یک رویه و سیستم تدوین شود که هم احتمال وقوع کار نامنطبق را کاهش دهد و هم آن را بلافاصله شناسایی کند تا اقدامات سریع آغاز گردد.

    فرآیند شناسایی و ثبت کار نامنطبق

    هنگامی که یک کار نامنطبق شناسایی می‌شود، باید بلافاصله ثبت و به اطلاع فرد مجاز رسانده شود. مدیریت آزمایشگاه باید مسئولیت‌ها و اختیارات مربوط به رسیدگی و مدیریت کار نامنطبق را مشخص کند. همچنین می‌تواند قالبی را تهیه کند که در آن امکان گزارش‌دهی و ثبت کار نامنطبق فراهم باشد.

    تصمیم‌گیری و اقدامات فرد مجاز

    فرد مجاز باید در مورد اقدامات لازم بر روی کار نامنطبق تصمیم‌گیری کند. این ممکن است شامل اقداماتی مانند توقف کار، تکرار کار یا خودداری از صدور گزارش باشد. فرد مجاز باید شدت پیامدهای کار نامنطبق را ارزیابی کند و اگر مشخص شود که شرایط محیطی در حین آزمون حفظ نشده‌اند، نتایج آزمون دقیق نخواهند بود. در چنین مواردی، فرد مجاز ممکن است درخواست انجام مجدد آزمون را بدهد.

    تصمیم‌گیری درباره قابل قبول بودن کار

    فرد مجاز باید در مورد قابل قبول بودن یا نبودن کار انجام‌شده تصمیم‌گیری کند. برای این منظور، او می‌تواند با مدیریت و در صورت لزوم با مشتری نیز مشورت کند.

    اقدامات پس از صدور گزارش

    اگر عدم انطباق پس از صدور گزارش‌ها شناسایی شود، در آن صورت مدیریت آزمایشگاه باید گزارش‌ها را بازگرداند، مشتری را مطلع کند و پس از اطمینان از شرایط صحیح آزمون، آزمون مجدد را انجام دهد.

    فرآیند ازسرگیری کار

    زمانی که پس از شناسایی عدم انطباق، کار متوقف یا معلق می‌شود، برای راه‌اندازی مجدد کار آزمایشگاه، اخذ مجوز و تأیید لازم است.

    تحلیل ریشه‌ای و پیشگیری

    کار نامنطبق باید به منظور پیشگیری از تکرار آن، از نظر علت ریشه‌ای تحلیل شود. می‌توان یک پایگاه داده از کار نامنطبق و اقدام اصلاحی تهیه و در جلسات مورد بحث قرار داد تا هر یک از اعضای آزمایشگاه از آن آگاه شده و تلاش کنند سیستم را بهبود بخشند.

    مستندسازی و نگهداری سوابق

    سوابق و مدارک مربوط به کار نامنطبق، اقدام اصلاحی و اثربخشی اقدامات باید حفظ شوند.

    خط‌مشی کنترل کار نامنطبق آزمون/کالیبراسیون
    “مدیریت آزمایشگاه متعهد به کنترل کار نامنطبق است، زمانی که هر کاری و نتایج آن مطابق با رویه‌های خودش یا الزامات توافق‌شده با مشتریان نباشد.”

    بند ۷.۱۰ استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷ – کار نامنطبق

    مقدمه

    اجتناب‌ناپذیر است که در مقطعی، یک رویداد نامنطبق بر یک آزمون یا کالیبراسیون انجام‌شده توسط آزمایشگاه تأثیر بگذارد. بند ۷.۱۰ استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷ به‌منظور ارائه یک نقشه راه به آزمایشگاه‌ها برای مدیریت عدم‌انطباق‌های شناسایی‌شده در حین اجرای خدمات آزمون و کالیبراسیون تدوین شده است. نکته برجسته‌ای که باید به آن اشاره شود این است که یک عدم‌انطباق می‌تواند در دو دسته قرار گیرد: (الف) عدم‌انطباق با روش‌ها و رویه‌های داخلی آزمایشگاه یا (ب) عدم‌انطباق با الزام مشخص‌شده مشتری. صرف‌نظر از دسته، به‌محض شناسایی یک عدم‌انطباق، استاندارد اقدام فوری و قاطعانه برای حل مشکل را الزام می‌کند. آزمایشگاه موظف است عدم‌انطباق را بررسی کند، اقدام مناسب را تعیین نماید (مانند پذیرش عدم‌انطباق یا تکرار آزمون)، در صورت تشخیص ضرورت، مشتری را مطلع سازد و برای جلوگیری از تکرار عدم‌انطباق، اقدام اصلاحی رسمی را دنبال کند. این فصل به بررسی یک رویکرد پیش‌گیرانه برای انطباق با مدیریت کار نامنطبق در محیط آزمایشگاهی می‌پردازد.

    ابزارهای مؤثر برای اجرا و انطباق

    مشابه سایر الزامات برجسته مندرج در ISO/IEC ۱۷۰۲۵:۲۰۱۷، مدیریت آزمون و کالیبراسیون نامنطبق، مستلزم تدوین یک رویه است. برای خوانندگانی که با مدیریت محصول نامنطبق به مفهوم سنتی آن (که عموماً در پشتیبانی از سیستم مدیریت کیفیت ISO ۹۰۰۱:۲۰۱۵ به‌کار می‌رود) آشنایی دارند، تشابهات بسیاری وجود دارد. همواره یک روش کاری مطلوب، تدوین یک رویه مستقل برای مدیریت آزمون و کالیبراسیون نامنطبق محسوب می‌شود.

    خلاصه الزام ISO/IEC ۱۷۰۲۵:۲۰۱۷ – بند ۷.۱۰ (کنترل کار نامنطبق)

    آزمایشگاه‌ها موظفند برای مدیریت آزمون‌ها و/یا کالیبراسیون‌های نامنطبق در هنگام وقوع چنین رویدادهایی، یک خط‌مشی و رویه تدوین کنند. حداقل مواردی که خط‌مشی و رویه(ها) باید به آنها بپردازند عبارتند از:

    • مسئولیت‌ها و اختیارات مدیریت برای مدیریت رویدادهای نامنطبق
    • اقدامات اولیه صورت گرفته، نظیر مهار و ارزیابی ریسک
    • ارزیابی کار نامنطبق، شامل ارزیابی تأثیر
    • تصمیمات اتخاذ‌شده در رابطه با کار نامنطبق و قابلیت پذیرش بالقوه آن
    • اعلام به مشتری و فعالیت‌های بازگرداندن کار (Recall) در صورت لزوم
    • مسئولیت فعالیت‌های ازسرگیری کار

    تمامی فعالیت‌های مربوط به کار نامنطبق باید مستند شود.

    اگر نتایج بررسی علت رویداد نامنطبق منجر به این تشخیص شود که امکان تکرار وجود دارد، آزمایشگاه موظف است مطابق با بند ۸.۷ استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷، اقدام اصلاحی رسمی را دنبال کند.

    برخی از عناصری که باید در رویه آزمایشگاه برای مدیریت آزمون و کالیبراسیون نامنطبق گنجانده شوند، عبارتند از:

    • تعریف واضح نقش‌ها و مسئولیت‌های تمام پرسنل آزمایشگاه که موظف به رسیدگی به آزمون و کالیبراسیون نامنطبق هستند.
    • ارزیابی تفصیلی کار و/یا فعالیت نامنطبق.
    • پیگیری اقدام اصلاحی فوری.
    • فرآیند تصمیم‌گیری برای تعیین قابلیت پذیرش کار و/یا فعالیت نامنطبق.
    • فرآیند اعلام به مشتری.
    • بازگرداندن کار نامنطبق.
    • فرآیند اخذ مجوز برای ازسرگیری کار و/یا فعالیت‌ها.

    اقدام اصلاحی رسمی

    با توجه به ماهیت عدم‌انطباق، ممکن است اقدام اصلاحی رسمی ضروری باشد. تشخیص اینکه چه نوع عدم‌انطباقی مستلزم یک اقدام اصلاحی و پیشگیرانه (CAPA) است، می‌تواند کاری دشوار باشد. یک راه برای ساده‌سازی فرآیند، دسته‌بندی انواع مختلف عدم‌انطباق‌هایی است که باید منجر به پیگیری CAPA شوند. به‌عنوان مثال، خطای اپراتور، استفاده از تجهیزات خارج از تلرانس، یا استفاده از تجهیزات کالیبراسیون منقضی‌شده، شایسته توجه هستند. در صورت نیاز به اقدام اصلاحی رسمی، برای راهنمایی باید از بند ۸.۷ استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷ استفاده کرد.

    مستندات مورد نیاز

    برای کمک به شناسایی و مستندسازی یک آزمون نامنطبق و/یا کالیبراسیون نامنطبق، به دو نوع سند مهم نیاز است. این دو، برچسب نامنطبق (شکل ۷.۱۰.۱ را ببینید) و فرم گزارش عدم انطباق (NCR) (شکل ۷.۱۰.۲ را ببینید) هستند. به‌عنوان مثال، به‌محض شناسایی یک قطعه تجهیز مرتبط با یک رویداد کالیبراسیون نامنطبق، باید یک برچسب نامنطبق روی آن نصب و دستگاه قرنطینه شود. همزمان، فرم مستندسازی کالیبراسیون نامنطبق نیز باید تکمیل شود. همان‌طور که پیش‌تر گفته شد، در صورت نیاز به اقدام اصلاحی رسمی، یا اگر عدم‌انطباق بر اساس کاری است که به آزمایشگاه دیگری برون‌سپاری شده است، این فرم امکان مستندسازی تصمیم مربوط به اقدام اصلاحی را نیز فراهم می‌کند.

    نیاز به مشاوره تخصصی دارید؟

    به عنوان مشاور استاندارد ISO ۱۷۰۲۵، آماده ارائه خدمات زیر به آزمایشگاه شما هستیم:

    ✅ تدوین رویه کنترل کار نامنطبق مطابق با استاندارد

    ✅ آموزش پرسنل و مدیران آزمایشگاه در شناسایی و مدیریت کار نامنطبق

    ✅ پیاده‌سازی کامل استاندارد ISO/IEC ۱۷۰۲۵:۲۰۱۷

    ✅ آماده‌سازی برای ممیزی تایید صلاحیت آزمایشگاه

    ✅ ممیزی داخلی و بازرسی دوره‌ای سیستم مدیریت کیفیت

    ✅ طراحی فرم‌های NCR و برچسب نامنطبق اختصاصی

    تماس فوری: ۰۹۱۲۵۰۷۶۷۱۵ ارسال ایمیل به hzeinal@yahoo.com
  • مقررات عمومی(اتحادیه اروپا) حفاظت از داده ،طبقه بندی و مدیریت اطلاعات در آزمایشگاه

    مقررات عمومی(اتحادیه اروپا) حفاظت از داده ،طبقه بندی و مدیریت اطلاعات در آزمایشگاه

    کوک بوک (COOK BOOK) سند ۲۲: راهنمای عملی GDPR برای آزمایشگاه‌ها | HZEINAL.IR
    تاریخ تهیه: ۲۰ دی‌ماه ۱۴۰۴
    منبع: EUROLAB “Cook Book” – Doc No. 22
    نسخه: Rev. n. 1 – Approv. 10/2019

    مقدمه‌ای بر GDPR برای آزمایشگاه‌ها

    از می‌سال ۲۰۱۸، مقررات عمومی حفاظت از داده‌های اتحادیه اروپا (GDPR) چارچوب قانونی جدیدی را برای مدیریت کلیه داده‌های مرتبط با افراد (داده‌های شخصی) ایجاد کرده است. این مقررات نه تنها بر کسب‌وکارهای سنتی، بلکه بر آزمایشگاه‌های آزمون و کالیبراسیون نیز اعمال می‌شود، هم در حوزه داده‌های منابع انسانی و هم در حوزه داده‌های فنی و عملیاتی تولید شده در فرآیندهای آزمایشگاهی.

    این سند (کوک بوک شماره ۲۲ یورولاب) به تفسیر عملی این مقررات در محیط آزمایشگاهی می‌پردازد.

    تعاریف کلیدی GDPR

    درک اصطلاحات پایه‌ای GDPR برای اجرای صحیح آن ضروری است. بر اساس ماده ۴ مقررات:

    • داده شخصی: هر اطلاعاتی که به یک شخص حقیقی شناسایی‌شده یا قابل شناسایی مرتبط باشد.
    • پردازش: هر عمل یا مجموعه عملیات انجام شده روی داده‌های شخصی (جمع‌آوری، ثبت، ذخیره، استفاده، پاک کردن و …).
    • کنترل‌کننده: شخص یا نهادی که اهداف و روش‌های پردازش داده را تعیین می‌کند (معمولاً خود آزمایشگاه).
    • پردازنده: شخص یا نهاد ثالثی که داده را به دستور کنترل‌کننده پردازش می‌کند.
    • رضایت: بیان آزادانه، مشخص، آگاهانه و بدون ابهام رضایت صاحب داده.
    • نقض داده: هر حادثه امنیتی که منجر به تخریب، از دست‌دادن، تغییر یا افشای غیرمجاز داده‌های شخصی شود.

    دو رکن اصلی اجرای GDPR

    ۱. اصل اطلاع‌رسانی شفاف و اخذ رضایت

    کنترل‌کننده (آزمایشگاه) موظف است هدف، مبنای قانونی و مدت زمان پردازش داده‌ها را به روشنی و معمولاً در قالب یک “اعلامیه حریم خصوصی” به صاحب داده اطلاع دهد. در مواردی که پردازش مبتنی بر رضایت است، این رضایت باید آگاهانه، خاص و قابل اثبات باشد.

    نکته عملی برای آزمایشگاه: برای داده‌های کارکنان، پیمانکاران و حتی نمونه‌دهندگان، باید اعلامیه‌های حریم خصوصی مناسب تهیه و رضایت‌های لازم ثبت و بایگانی گردد.

    ۲. اصل حفاظت و امنیت داده

    پس از جمع‌آوری داده، باید با تدابیر فنی و سازمانی مناسب از آن در برابر دسترسی، افشا، تغییر یا نابودی غیرمجاز محافظت کرد. این اصل مستلزم اجرای مدیریت ریسک امنیت اطلاعات است.

    نکته عملی برای آزمایشگاه: ارزیابی خطر برای سیستم‌های اطلاعاتی، سوابق فنی (Technical Records)، آرشیوهای کاغذی و ایمیل‌ها ضروری است.

    جزئیات اقدامات حفاظتی و امنیتی

    بر اساس مواد ۳۲ تا ۳۴ GDPR، اقدامات زیر (متناسب با سطح خطر) باید در نظر گرفته شوند:

    🔐 اقدامات فنی پایه

    • احراز هویت و کنترل دسترسی: سیستم‌های لاگین با نام کاربری و رمز عبور قوی، تعریف سطوح مجوز.
    • رمزنگاری: برای داده‌های حساس یا هنگام انتقال.
    • پشتیبان‌گیری امن و دوره‌ای: همراه با تست بازیابی.
    • نرم‌افزارهای امنیتی: آنتی‌ویروس، فایروال، به‌روزرسانی منظم.

    📄 امنیت داده‌های غیرالکترونیکی

    • آرشیوهای کاغذی: نگهداری در کمدهای قفل‌دار، کنترل دسترسی فیزیکی.
    • مدیریت اسناد: سیاست‌های واضح برای طبقه‌بندی، نگهداری و امحای اسناد حاوی داده شخصی.

    ⚠️ مدیریت پایان چرخه عمر داده

    داده‌های شخصی پس از اتمام هدف اولیه پردازش یا انقضای مدت قانونی حفظ، باید حذف یا ناشناس‌سازی شوند. این شامل داده‌های در پشتیبان‌ها نیز می‌شود.

    مثال در آزمایشگاه: داده‌های تماس اضطراری کارمند بلافاصله پس از ترک خدمت حذف می‌شوند، اما نام و صلاحیت‌های اپراتور در گزارش آزمایش ممکن است مطابق الزامات accreditation به مدت طولانی (مثلاً ۱۰ سال) حفظ شود.

    مسئول محتوا (منبع اصلی): آقای لوکا بونیاردی، EUROLAB Italy

    ترجمه، بازنگری و آماده‌سازی برای انتشار: HZEINAL.IR

    تاریخ انتشار در وبسایت: ۲۰ دی‌ماه ۱۴۰۴

    © کلیه حقوق برای HZEINAL.IR محفوظ است. استفاده با ذکر منبع بلامانع است.

    کوک بوک (COOK BOOK) سند ۲۱: طبقه‌بندی و مدیریت اطلاعات در آزمایشگاه | HZEINAL.IR
    تاریخ تهیه: ۲۰ دی‌ماه ۱۴۰۴
    منبع: EUROLAB “Cook Book” – Doc No. 21
    نسخه: Rev. n. 4 – Approv. 10/2019
    مسئول محتوا: آقای مگنوس هولمگرن، یورولاب سوئد

    مقدمه

    یک آزمایشگاه انواع مختلفی از اطلاعات را مدیریت می‌کند. الزامات متعددی برای مدیریت این اطلاعات وجود دارد که می‌تواند منشأ قانونی، استانداردها، مشتری یا اعتباربخشی داشته باشد. برای پاسخگویی به این الزامات، آزمایشگاه باید یک سیستم مدیریت اطلاعات آزمایشگاهی (LIMS) داشته باشد. اما یک مدل طبقه‌بندی اطلاعات نیز می‌تواند مدیریت اطلاعات را بسیار کارآمدتر کند.

    الزامات و پایه استانداردی

    این راهنما و مدل طبقه‌بندی اطلاعات مبتنی بر مدل آژانس مدیریت بحران سوئد (MSB)، توسعه موسسه تحقیقاتی سوئد (RISE) از آن مدل، و در نهایت مبتنی بر سری استانداردهای ISO/IEC 27000 است. در استاندارد ISO/IEC 17025:2017 نیز الزامات متعددی برای مدیریت اطلاعات وجود دارد (مانند بندهای ۴.۲.۱، ۷.۱۱.۱ و ۷.۱۱.۲). به ویژه بند ۷.۱۱.۳ الزاماتی را برای خود سیستم مدیریت اطلاعات از نظر حفاظت از داده، شرایط محیطی عملیات و نگهداری برای اطمینان از یکپارچگی داده و مدیریت اطلاعات تعیین می‌کند. طبقه‌بندی می‌تواند به تحقق این الزامات کمک کند.

    چرخه حیات اطلاعات

    اطلاعات یک چرخه حیات دارند. طبقه‌بندی اطلاعات باید در ابتدا و در ارتباط با خلق اطلاعات انجام شود. با این حال، در طول عمر اطلاعات، طبقه‌بندی ممکن است به دلیل پردازش، تغییر اطلاعات یا صرفاً گذشت زمان تغییر کند.

    خلق اطلاعات

    ایجاد یا دریافت اطلاعات جدید

    استفاده و پردازش

    کاربرد، ویرایش و بهره‌برداری

    بایگانی

    ذخیره‌سازی سازمان‌یافته

    انتخاب‌زدایی

    تعیین اطلاعات برای امحا

    امحا

    نابودی امن اطلاعات

    مدل طبقه‌بندی اطلاعات

    طبقه‌بندی اطلاعات به اطمینان از سطح حفاظت صحیح کمک می‌کند. این طبقه‌بندی به عملکرد و اهمیت اطلاعات برای سازمان بستگی دارد. مدل پیشنهادی بر پایه ارزیابی پیامدهای ناشی از تأثیرات ناخواسته بر کیفیت اطلاعات است. این پیامدها از نظر تأثیر بر سازمان سنجیده می‌شوند.

    جنبه‌های امنیتی مدل

    • محرمانگی (Confidentiality): اطلاعات چقدر باز است؟ برای همه قابل دسترسی است یا محرمانه نگه داشته می‌شود؟
    • دقت و صحت (Accuracy): اطلاعات باید قابل اعتماد، صحیح و کامل باشد و نباید به اشتباه، خطای عملکردی یا دستکاری غیرمجاز تغییر یا تخریب شود.
    • دسترس‌پذیری (Accessibility): اطلاعات باید در یک دوره زمانی توافق شده، در دسترس پرسنل مرتبط با دسترسی صحیح قرار گیرد.
    • ردیابی‌پذیری (Traceability): هر فعالیتی که روی اطلاعات انجام می‌شود باید قابل ردیابی باشد و مشخص باشد که چه کسی آن را انجام داده است.

    سطوح پیامد

    پیامدهای از دست رفتن محرمانگی، صحت، دسترس‌پذیری یا ردیابی‌پذیری برای سازمان، سایر سازمان‌ها یا افراد را می‌توان به سطوح زیر طبقه‌بندی کرد:

    سطح تعریف
    بدون آسیب یا آسیب ناچیزهیچ تأثیر منفی یا تأثیر بسیار جزئی
    آمت متوسطآسیب قابل جبران با هزینه معقول
    آمت قابل توجهآسیب جدی به عملیات یا اعتبار
    آمت شدیدآسیب گسترده با پیامدهای قانونی یا مالی عمده
    آمت فاجعه‌بارتهدید وجودی برای سازمان

    بر اساس این سطوح، هر یک از جنبه‌های امنیتی می‌توانند در سطوح مختلف (مثلاً از ۰ تا ۴) درجه‌بندی شوند. برای مثال برای محرمانگی:

    • سطح ۰: اطلاعات باز (عمومی)
    • سطح ۱: اطلاعات داخلی (درون سازمانی)
    • سطح ۲: اطلاعات محدود داخلی
    • سطح ۳: اطلاعات محرمانه
    • سطح ۴: اطلاعات محرمانه واجد شرایط

    طبقه‌بندی و مدیریت عملی

    ابزارهای مختلفی (مانند صفحه‌گسترده) برای محاسبه طبقه‌بندی نهایی می‌توانند استفاده شوند. از آنجا که در نظر گرفتن تمام جنبه‌ها پیچیده است، اغلب تمرکز بر یک یا دو جنبه (معمولاً محرمانگی) صورت می‌گیرد.

    لازم است سیستم‌هایی که اطلاعات طبقه‌بندی شده در آنها مدیریت می‌شوند (مانند سیستم‌های فناوری اطلاعات، آرشیوها، محل‌ها) نیز طبقه‌بندی شوند. پس از طبقه‌بندی اطلاعات، سازمان می‌تواند سطح حفاظت مورد نیاز و چگونگی مدیریت هر نوع اطلاعات را تعیین کند (مثلاً مدیریت اطلاعات «محرمانه» در یک سیستم اطلاعاتی باز مجاز نیست).

    سطح حفاظت مورد نیاز

    ارزیابی کلی جنبه‌های امنیتی و پیامدها به الزامات سطح حفاظت برای اطلاعات و سیستم‌های مربوطه منجر می‌شود. این الزامات شامل موارد زیر است:

    • مدت نگهداری (Retention Time)
    • رسانه بایگانی (Media for Archiving)
    • مکان‌یابی آرشیو (Localisation of the Archive)
    • سطح پشتیبانی و خدمات (Support and Service Level)

    مثال عملی (برای جنبه محرمانگی)

    این ارزیابی باید برای هر نوع اطلاعات (یا سیستم اطلاعاتی) و برای هر مرحله از چرخه حیات آن انجام شود:

    روش کار:

    1. پیامد افشای غیرمجاز اطلاعات در هر مرحله از چرخه حیات را ارزیابی کنید.
    2. با استفاده از یک چارچوب تصمیم‌گیری (مانند شکل ۲ در سند اصلی)، سطح محرمانگی (۰ تا ۴) را برای هر مرحله تعیین کنید.
    3. نتایج را در یک جدول مشابه جدول ۱ ثبت کنید (انگیزه و توضیحات را اضافه کنید).
    4. معمولاً بالاترین سطح در طول چرخه حیات به عنوان سطح نهایی برای آن نوع اطلاعات در نظر گرفته می‌شود.
    5. بر اساس سطح نهایی، الزامات حفاظتی (مانند دسترسی، ذخیره‌سازی، انتقال) را تعیین کنید.

    مراجع اصلی: مدل MSB سوئد، دستورالعمل‌های RISE، سری استانداردهای ISO/IEC ۲۷۰۰۰ و ISO/IEC ۱۷۰۲۵:۲۰۱۷

    ترجمه، بازنگری و آماده‌سازی برای انتشار: HZEINAL.IR

    تاریخ انتشار در وبسایت: ۲۰ دی‌ماه ۱۴۰۴

    © کلیه حقوق برای HZEINAL.IR محفوظ است. استفاده با ذکر منبع بلامانع است.

  • تعیین فواصل کالیبراسیون در ایزو ۱۷۰۲۵ OIML D۱۰:۲۰۲۲

    تعیین فواصل کالیبراسیون در ایزو ۱۷۰۲۵ OIML D۱۰:۲۰۲۲

    راهنمای تعیین فواصل زمانی کالیبراسیون مجدد تجهیزات اندازه‌گیری | HZEINAL.IR

    راهنمای تعیین فواصل زمانی کالیبراسیون مجدد تجهیزات اندازه‌گیری

    سند مرجع: OIML D 10:2022 / ILAC-G24:2022

    عنوان اصلی: Guidelines for the determination of recalibration intervals of measuring equipment

    تهیه‌کنندگان: سازمان بین‌المللی اندازه‌شناسی قانونی (OIML) و همکاری بین‌المللی اعتباربخشی آزمایشگاه‌ها (ILAC)

    ویرایش: ۲۰۲۲ (جانشین ویرایش ۲۰۰۷)

    این راهنما به‌طور مشترک توسط سازمان بین‌المللی اندازه‌شناسی قانونی (OIML) و همکاری بین‌المللی اعتباربخشی آزمایشگاه‌ها (ILAC) تهیه شده و به‌عنوان یک سند راهنمای بین‌المللی منتشر شده است.

    ۱. مقدمه

    این سند راهنما به‌صورت مشترک توسط OIML و ILAC تهیه شده است. لازم به تأکید است که:

    یادآوری مهم:

    الف) مسئولیت انتخاب و اجرای هر یک از روش‌های توصیف‌شده در این سند بر عهده هر آزمایشگاه است و این انتخاب باید بر اساس نیازهای خاص و ارزیابی ریسک آزمایشگاه انجام شود.

    ب) همچنین مسئولیت ارزیابی اثربخشی روش(های) اجراشده بر عهده هر آزمایشگاه است. آزمایشگاه باید مسئولیت پیامدهای ناشی از انتخاب روش(ها) را نیز بر عهده بگیرد.

    ۲. دامنه کاربرد

    هدف این سند، ارائه راهنمایی به آزمایشگاه‌ها در مورد روش‌های تعیین و بازنگری فواصل زمانی کالیبراسیون مجدد تجهیزات اندازه‌گیری تحت کنترل آن‌ها به‌عنوان بخشی از برنامه کالیبراسیون آزمایشگاه است.

    این سند برای سایر سازمان‌های ارزیابی انطباق (مانند سازمان‌های بازرسی و صدور گواهی) و سایر طرف‌ها (مانند تولیدکنندگان) که از تجهیزات اندازه‌گیری استفاده می‌کنند نیز قابل کاربرد است.

    ۳. اصطلاحات و تعاریف

    در این سند، از اصطلاحات و تعاریف استاندارد بین‌المللی استفاده شده است. برخی از مهم‌ترین تعاریف به شرح زیر هستند:

    کالیبراسیون (Calibration)
    عملیاتی که تحت شرایط مشخص، در مرحله اول، رابطه بین مقدارهای کمیت با عدم قطعیت‌های اندازه‌گیری ارائه شده توسط استانداردهای اندازه‌گیری و نشاندهی‌های متناظر با عدم قطعیت‌های اندازه‌گیری مرتبط را برقرار می‌کند و در مرحله دوم، از این اطلاعات برای ایجاد رابطه برای به‌دست آوردن نتیجه اندازه‌گیری از یک نشاندهی استفاده می‌کند.
    تجهیزات اندازه‌گیری (Measuring Equipment)
    تجهیزات (شامل اما نه محدود به: ابزارهای اندازه‌گیری، نرم‌افزار، استانداردهای اندازه‌گیری، مواد مرجع، داده‌های مرجع، معرف‌ها، مواد مصرفی یا دستگاه‌های کمکی) که برای عملکرد صحیح فعالیت‌های آزمایشگاهی مورد نیاز است و می‌تواند بر نتایج تأثیر بگذارد.
    رانش دستگاهی (Instrumental Drift)
    تغییر پیوسته یا افزایشی در طول زمان در نشاندهی، به دلیل تغییرات در ویژگی‌های اندازه‌شناسی یک وسیله اندازه‌گیری.
    بیشینه خطای مجاز اندازه‌گیری (Maximum Permissible Measurement Error)
    مقدار حدی خطای اندازه‌گیری، نسبت به مقدار کمیت مرجع معلوم، که توسط مشخصات یا مقررات برای یک اندازه‌گیری، وسیله اندازه‌گیری یا سیستم اندازه‌گیری مجاز شمرده می‌شود.
    نتیجه اندازه‌گیری (Measurement Result)
    مجموعه مقدارهای کمیت که به یک اندازه‌ده نسبت داده می‌شود به همراه هر اطلاعات مرتبط قابل دسترس دیگر.

    ۴. اصول کلی

    ۴.۱ اهمیت تعیین فواصل کالیبراسیون

    یکی از جنبه‌های مهم برای حفظ قابلیت آزمایشگاه در تولید نتایج اندازه‌گیری قابل ردیابی، تعیین حداکثر دوره مجاز بین کالیبراسیون‌های متوالی (کالیبراسیون مجدد) تجهیزات اندازه‌گیری مورد استفاده است.

    ۴.۲ اهداف کالیبراسیون تجهیزات اندازه‌گیری

    اهداف کالیبراسیون تجهیزات اندازه‌گیری به‌عنوان یک اقدام برای حفظ قابلیت ردیابی اندازه‌شناسی عبارتند از:

    1. ارائه برآوردی از انحراف بین مقدار مرجع و مقدار به‌دست‌آمده با استفاده از تجهیزات اندازه‌گیری، و عدم قطعیت در این انحراف، در زمانی که تجهیزات اندازه‌گیری در واقع استفاده می‌شود.
    2. پشتیبانی از اعتبارسنجی عدم قطعیت اندازه‌گیری مورد نیاز یا اعلام شده که می‌توان با تجهیزات اندازه‌گیری به آن دست یافت.
    3. تأیید اینکه آیا هرگونه تغییر در تجهیزات اندازه‌گیری رخ داده است که می‌تواند در مورد نتایج ارائه شده در دوره سپری شده تردید ایجاد کند.

    یادآوری: ایجاد و حفظ قابلیت ردیابی نتایج اندازه‌گیری می‌تواند از طریق ابزارهایی مانند (اما نه محدود به) موارد زیر انجام شود:

    • تعیین تناوب کالیبراسیون
    • تعیین اقدامات کنترل فرآیند
    • تعیین بررسی‌های میانی

    ۴.۳ ملاحظات هزینه و ریسک

    تصدیق شده است که هزینه‌های مرتبط با انجام کالیبراسیون‌های مجدد ممکن است زمانی که فرکانس‌های کالیبراسیون مجدد افزایش می‌یابد، بیشتر باشد. با این حال، این هزینه‌ها باید در برابر افزایش عدم قطعیت‌های اندازه‌گیری یا ریسک بالاتر در کاهش قابلیت اطمینان اندازه‌گیری که ممکن است با فواصل کالیبراسیون مجدد طولانی‌تر رخ دهد، متعادل شوند.

    ۵. انتخاب اولیه فواصل کالیبراسیون مجدد

    تصمیم اولیه در تعیین فاصله کالیبراسیون مجدد عمدتاً مبتنی بر تحلیل ارزیابی ریسک است و باید عوامل زیر را در نظر گیرد:

    عدم قطعیت اندازه‌گیری

    عدم قطعیت اندازه‌گیری مورد نیاز و ارزیابی شده توسط آزمایشگاه

    نوع تجهیزات

    نوع تجهیزات اندازه‌گیری و اجزای آن

    ریسک تجهیزات

    ریسک تجاوز تجهیزات اندازه‌گیری از حدود از پیش تعیین شده (مانند بیشینه خطای مجاز) یا الزامات دقت در استفاده

    توصیه سازنده

    توصیه‌های سازنده در مورد تجهیزات اندازه‌گیری

    تمایل به سایش و رانش

    تمایل به سایش و رانش

    میزان استفاده

    میزان و شدت استفاده مورد انتظار

    شرایط محیطی

    شرایط محیطی (مانند شرایط آب‌وهوایی، لرزش، تابش یونیزان)

    تأثیر کمیت اندازه‌گیری شده

    تأثیر کمیت اندازه‌گیری شده (مانند اثر دمای بالا بر ترموکوپل‌ها) بر نتایج اندازه‌گیری

    داده‌های منتشر شده

    داده‌های تجمیع‌شده یا منتشر شده درباره دستگاه‌های یکسان یا مشابه

    فراوانی مقایسه

    فراوانی مقایسه با سایر استانداردهای اندازه‌گیری یا ابزارهای اندازه‌گیری

    بررسی‌های میانی

    فراوانی، کیفیت و نتایج بررسی‌های میانی

    ترتیب‌های حمل‌ونقل

    ترتیب‌های حمل‌ونقل تجهیزات اندازه‌گیری و ریسک‌های مرتبط

    آموزش پرسنل

    میزان آموزش پرسنل عملیاتی و میزان اجرای روش‌های کار تعیین‌شده

    الزامات قانونی

    الزامات قانونی

    یادآوری: تصمیم باید توسط پرسنلی که صلاحیت فنی مربوطه را دارند گرفته شود. برای هر قطعه (یا گروهی از قطعات) تجهیزات اندازه‌گیری باید برآوردی از دوره زمانی که قطعه(ها) احتمالاً پس از کالیبراسیون در محدوده‌های تعیین شده (یعنی بیشینه خطای مجاز، الزامات دقت) باقی می‌ماند، انجام شود.

    ۶. روش‌های بازنگری فواصل کالیبراسیون مجدد

    یادآوری: روش‌های توصیف‌شده در این بخش ممکن است برای بازنگری نوع و فراوانی بررسی‌های میانی نیز استفاده شود.

    ۶.۱ اصول کلی

    پس از انجام کالیبراسیون به‌صورت روتین (بر اساس تعداد تعریف‌شده‌ای از نتایج متوالی)، باید امکان تنظیم فواصل کالیبراسیون مجدد برای بهینه‌سازی تعادل ریسک‌ها و هزینه‌ها همانطور که در جنبه‌های کلی بیان شده است، وجود داشته باشد.

    ۶.۲ روش ۱: تنظیم خودکار یا «راه‌پله» (زمان تقویمی)

    هر بار که یک قطعه از تجهیزات اندازه‌گیری به‌صورت روتین کالیبره می‌شود، فاصله کالیبراسیون مجدد بعدی در صورتی تمدید (یا بدون تغییر نگه داشته) می‌شود که انحراف از مقدار مرجع در محدوده درصد مناسبی از بازه بین خطاهای مجاز بیشینه یافت شود. در غیر این صورت، فاصله کالیبراسیون مجدد زمانی که انحراف از مقدار مرجع خارج از این درصد از بازه باشد، کاهش می‌یابد.

    ۶.۳ روش ۲: نمودار کنترل (زمان تقویمی)

    نمودار کنترل یکی از مهم‌ترین ابزارهای کنترل کیفیت آماری (SQC) است. در اصل، به این صورت عمل می‌کند: نقاط کالیبراسیون مهم انتخاب می‌شوند و نتایج در برابر زمان رسم می‌شوند. از این نمودارها، هم پراکندگی نتایج و هم رانش دستگاهی محاسبه می‌شود. رانش دستگاهی، میانگین رانش در یک فاصله کالیبراسیون مجدد است، اگرچه برای تجهیزات اندازه‌گیری بسیار پایدار ممکن است چندین فاصله در محاسبه در نظر گرفته شود.

    یادآوری: این روش برای کالیبراسیون تجهیزات اندازه‌گیری بدون رانش دستگاهی مناسب نیست. این روش برای مثال برای یک سنجه مادی با یک مقدار کمیت تخصیص یافته واحد، مانند کالیبراسیون یک بلوک سنجه یا یک مقاومت استاندارد مناسب است.

    ۶.۴ روش ۳: زمان «در حال استفاده»

    روش ۳ گونه‌ای از روش ۱ و روش ۲ است. روش اصلی بدون تغییر باقی می‌ماند اما فاصله کالیبراسیون مجدد به جای زمان تقویمی (مثلاً ماه‌ها) در ساعات استفاده بیان می‌شود. تجهیزات اندازه‌گیری مجهز به دستگاهی هستند که زمان واقعی «در سرویس» را نشان می‌دهد و هنگامی که نشاندهی به مقدار مشخصی می‌رسد، برای کالیبراسیون بازگردانده می‌شود.

    ۶.۵ روش ۴: بررسی در حین سرویس، یا آزمایش «جعبه سیاه»

    روش ۴ نیز گونه‌ای از روش ۱ و روش ۲ است و به‌ویژه هنگامی که بررسی سریع/آسان تجهیزات اندازه‌گیری یا یکی از اجزای آن ممکن باشد، مناسب است. پارامترهای بحرانی به‌طور مکرر (مثلاً یک بار در روز یا حتی بیشتر) توسط تجهیزات کالیبراسیون قابل حمل، یا ترجیحاً توسط یک «جعبه سیاه» که به‌طور خاص برای بررسی پارامترهای انتخاب شده طراحی شده است، بررسی می‌شوند.

    ۶.۶ روش ۵: سایر رویکردهای آماری

    روش‌های مبتنی بر تحلیل آماری تجهیزات اندازه‌گیری فردی یا گروهی از ابزارهای اندازه‌گیری نیز می‌توانند یک رویکرد ممکن باشند. این روش‌ها به‌ویژه هنگامی که در ترکیب با ابزارهای نرم‌افزاری مناسب استفاده می‌شوند، توجه بیشتری را به خود جلب می‌کنند.

    ۶.۷ مقایسه روش‌های بازنگری فواصل کالیبراسیون مجدد

    هیچ یک از روش‌های توصیف‌شده در ۶.۲ تا ۶.۶ به‌طور ایده‌آل برای همه موقعیت‌ها، همه تجهیزات اندازه‌گیری و همه آزمایشگاه‌ها مناسب نیست. آزمایشگاه ممکن است مناسب‌ترین روش را برای هر مورد با در نظر گرفتن عوامل مختلفی که در بخش‌های ۴، ۵ و ۶.۱ بحث شده است، انتخاب کند.

    جدول ۱: مقایسه روش‌های بازنگری فواصل کالیبراسیون مجدد

    عملکرد روش ۱
    «راه‌پله»
    روش ۲
    نمودار کنترل
    روش ۳
    زمان استفاده
    روش ۴
    «جعبه سیاه»
    روش ۵
    روش‌های آماری دیگر
    قابلیت اطمینان متوسط بالا متوسط بالا متوسط
    میزان تلاش برای اجرا کم زیاد متوسط کم زیاد
    تعادل بار کاری بین ریسک و هزینه متوسط متوسط کم متوسط کم
    قابلیت کاربرد با توجه به دستگاه‌های خاص متوسط کم بالا بالا کم
    در دسترس بودن تجهیزات اندازه‌گیری متوسط متوسط متوسط بالا متوسط

    یادآوری: درجه‌بندی بهتر زمانی به‌دست می‌آید که از ابزار نرم‌افزاری مناسب استفاده شود.

    ۷. کتاب‌شناسی

    OIML V 2-200 واژه‌نامه بین‌المللی اندازه‌شناسی – مفاهیم پایه و عمومی و اصطلاحات مربوط (VIM)، ویرایش سوم، ویرایش ۲۰۱۲ (E/F)، JCGM ۲۰۰:۲۰۱۲(E/F)
    CIPM MRA-G-13:2021 قابلیت‌های کالیبراسیون و اندازه‌گیری در چارچوب CIPM MRA (نسخه ۱.۱)
    ISO/IEC 17025:2017 الزامات کلی صلاحیت آزمایشگاه‌های آزمون و کالیبراسیون
    Montgomery, D. C.: مقدمه‌ای بر کنترل کیفیت آماری، جان وایلی و پسران، ویرایش هفتم، ۲۰۱۲
    روش‌های بازنگری فواصل کالیبراسیون، اداره تضمین کیفیت الکتریکی دفتر خرید، وزارت دفاع بریتانیا (۱۹۷۳)
    ایجاد و تنظیم فواصل کالیبراسیون، روش توصیه شده NCSL شماره ۱، ۲۰۱۰
    AFNOR FD X07-014:2006 اندازه‌شناسی – بهینه‌سازی فواصل تأیید اندازه‌شناسی تجهیزات اندازه‌گیری
    Garfield, F.M.: اصول تضمین کیفیت برای آزمایشگاه‌های تحلیلی، AOAC Int.، ویرایش سوم، ۲۰۰۰
    Lepek, A.: نرم‌افزار برای پیش‌بینی استانداردهای اندازه‌گیری، کنفرانس بین‌المللی NCSL، ۲۰۰۱
    ISO 9001:2015 سیستم‌های مدیریت کیفیت – الزامات
    ISO/IEC 17000:2020 ارزیابی انطباق – واژگان و اصول کلی
    ISO/IEC 17020:2012 ارزیابی انطباق – الزامات برای عملکرد انواع مختلف سازمان‌های انجام‌دهنده بازرسی
    ISO/IEC 17043:2010 ارزیابی انطباق – الزامات کلی برای آزمون مهارت
    ISO 15189:2012 آزمایشگاه‌های پزشکی – الزامات برای کیفیت و صلاحیت
    ISO 17034:2016 الزامات کلی برای صلاحیت تولیدکنندگان مواد مرجع
    ISO/IEC 17065:2012 ارزیابی انطباق – الزامات برای سازمان‌های صدور گواهی محصولات، فرآیندها و خدمات
    ISO 22870:2016 آزمایش در نقطه مراقبت (POCT) – الزامات برای کیفیت و صلاحیت
    ILAC-P10:07/2020 سیاست ILAC در مورد قابلیت ردیابی اندازه‌شناسی نتایج اندازه‌گیری
  • ارزیابی آموزش به روش کرک پاتریک در کنترل کیفیت

    ارزیابی آموزش به روش کرک پاتریک در کنترل کیفیت

    ارزیابی آموزش به روش کرک پاتریک در یک آزمایشگاه غذایی

     
    مدل ارزیابی کیرک‌پاتریک – راهنمای کامل

    مدل ارزیابی کیرک‌پاتریک (Kirkpatrick Evaluation Model)

    📚 معرفی مدل کیرک‌پاتریک

    مدل کیرک‌پاتریک یک چارچوب سیستماتیک و چهارسطحی برای ارزیابی اثربخشی برنامه‌های آموزشی است که توسط دونالد کیرک‌پاتریک در سال ۱۹۵۹ معرفی شد. این مدل به عنوان یکی از معتبرترین و پرکاربردترین مدل‌های ارزیابی آموزش در جهان شناخته می‌شود.

    🎯 فلسفه اصلی مدل

    این مدل بر این اصل استوار است که ارزیابی آموزش نباید تنها به رضایت‌سنجی محدود شود، بلکه باید تأثیر واقعی آموزش بر یادگیری، تغییر رفتار و دستاوردهای سازمانی را اندازه‌گیری کند.

    📊 چهار سطح مدل کیرک‌پاتریک

    ۱ واکنش (Reaction)

    هدف: اندازه‌گیری رضایت و احساس شرکت‌کنندگان

    پرسش کلیدی: “شرکت‌کنندگان از آموزش چه نظری داشتند؟”

    روش‌های ارزیابی:

    • پرسشنامه‌های رضایت‌سنجی
    • فرم‌های بازخورد
    • نظرسنجی‌های شفاهی
    • گروه‌های کانونی

    محدودیت: تنها احساسات را می‌سنجد، نه یادگیری واقعی

    ۲ یادگیری (Learning)

    هدف: سنجش میزان دانش، مهارت و نگرش کسب‌شده

    پرسش کلیدی: “شرکت‌کنندگان چه چیزی آموختند؟”

    روش‌های ارزیابی:

    • آزمون‌های پیش‌آزمون و پس‌آزمون
    • ارزیابی‌های عملی و مهارتی
    • پروژه‌های پایان دوره
    • ارائه‌ها و نمایش مهارت‌ها

    نکته مهم: این سطح نشان می‌دهد آیا انتقال دانش اتفاق افتاده است یا خیر

    ۳ رفتار (Behavior)

    هدف: ارزیابی انتقال یادگیری به محیط کار

    پرسش کلیدی: “آیا شرکت‌کنندگان آنچه آموختند را در کار به کار می‌گیرند؟”

    روش‌های ارزیابی:

    • مشاهده عملکرد در محیط کار
    • ارزیابی ۳۶۰ درجه
    • بررسی گزارش‌های عملکرد
    • مصاحبه با سرپرستان و همکاران

    چالش اصلی: نیاز به فاصله زمانی (۳-۶ ماه پس از آموزش)

    ۴ نتایج (Results)

    هدف: اندازه‌گیری تأثیر نهایی بر اهداف سازمانی

    پرسش کلیدی: “آموزش چه تأثیری بر کسب‌وکار داشت؟”

    شاخص‌های رایج:

    • افزایش بهره‌وری
    • بهبود کیفیت محصول/خدمت
    • کاهش هزینه‌ها
    • افزایش فروش
    • کاهش خطاها و حوادث
    • بهبود رضایت مشتری

    پیشرفته‌ترین سطح: محاسبه بازگشت سرمایه (ROI)

    🔄 ارتباط سطوح با یکدیگر

    واکنش

    سطح ۱

    →
    یادگیری

    سطح ۲

    →
    رفتار

    سطح ۳

    →
    نتایج

    سطح ۴

    نکات مهم درباره ارتباط سطوح:

    • هر سطح پایه‌ای برای سطح بعدی است
    • موفقیت در هر سطح، شرط لازم برای موفقیت در سطح بالاتر است
    • سطح ۱ و ۲: ارزیابی مستقیم آموزش
    • سطح ۳ و ۴: ارزیابی تأثیر آموزش بر سازمان

    💡 مزایای مدل کیرک‌پاتریک

    1. سادگی و وضوح: ساختار روشن و قابل درک
    2. جامعیت: پوشش همه جنبه‌های تأثیر آموزش
    3. انعطاف‌پذیری: قابل تطبیق با انواع آموزش‌ها
    4. چارچوب استاندارد: زبان مشترک برای متخصصان آموزش
    5. تأکید بر نتایج: حرکت فراتر از رضایت‌سنجی ساده

    ⚠️ محدودیت‌ها و چالش‌ها

    1. زمان‌بر بودن: اجرای کامل ۴ سطح نیازمند زمان است
    2. دشواری سطح ۴: اندازه‌گیری نتایج سازمانی پیچیده است
    3. عوامل مداخله‌گر: عوامل خارجی ممکن است بر نتایج تأثیر بگذارند
    4. هزینه: ارزیابی جامع ممکن است پرهزینه باشد

    🛠️ راهکارهای عملی برای اجرا

    ۱. برنامه‌ریزی از انتها:

    • ابتدا نتایج مطلوب (سطح ۴) را تعریف کنید
    • سپس به عقب برگردید و آموزش را طراحی کنید

    ۲. تعیین شاخص‌های قابل اندازه‌گیری:

    • برای هر سطح شاخص‌های کمی و کیفی مشخص کنید

    ۳. زمان‌بندی مناسب:

    سطح زمان مناسب ارزیابی
    سطح ۱ بلافاصله پس از آموزش
    سطح ۲ حداکثر ۱ هفته پس از آموزش
    سطح ۳ ۳-۶ ماه پس از آموزش
    سطح ۴ ۶-۱۲ ماه پس از آموزش

    ۴. درگیر کردن ذی‌نفعان:

    • مدیران
    • سرپرستان
    • خود کارکنان
    • واحد منابع انسانی

    📈 نسخه تکامل‌یافته: مدل کیرک‌پاتریک جدید

    در سال‌های اخیر، مدل به روز شده و بر این نکات تأکید دارد:

    1. اهمیت سطح ۳ و ۴: تمرکز بر نتایج نهایی
    2. ارزش‌آفرینی: آموزش باید ارزش ملموس ایجاد کند
    3. همسویی استراتژیک: آموزش باید با اهداف کسب‌وکار همسو باشد
    4. مشارکت مدیران: نقش کلیدی مدیران در انتقال یادگیری

    🎯 جمع‌بندی

    مدل کیرک‌پاتریک به ما می‌آموزد که:

    • آموزش موفق فراتر از رضایت شرکت‌کنندگان است
    • یادگیری واقعی باید به تغییر رفتار منجر شود
    • تغییر رفتار باید نتایج ملموس سازمانی ایجاد کند
    • ارزیابی آموزش یک فرآیند مستمر است، نه یک رویداد یک‌باره

    این مدل به سازمان‌ها کمک می‌کند تا:

    • از اثربخشی سرمایه‌گذاری آموزشی اطمینان یابند
    • برنامه‌های آموزشی را مبتنی بر داده بهبود بخشند
    • ارزش واقعی آموزش را برای کسب‌وکار نشان دهند
    • تصمیمات بهتری درباره توسعه منابع انسانی بگیرند

    مدل کیرک‌پاتریک ابزاری قدرتمند برای تبدیل آموزش از یک هزینه به یک سرمایه‌گذاری سودآور است.

    🍏 مثال عملی: ارزیابی برنامه آموزش ایمنی مواد غذایی در آزمایشگاه کنترل کیفیت

    📋 شرح مورد مطالعه

    شرکت: کارخانه تولید مواد غذایی “سالم‌زیست”

    بخش: آزمایشگاه کنترل کیفیت (QC Lab)

    دوره آموزشی: “آموزش پیشرفته ایمنی میکروبیولوژی و شناسایی آلاینده‌ها”

    شرکت‌کنندگان: ۱۵ نفر از تکنسین‌ها و کارشناسان آزمایشگاه

    مدت آموزش: ۳ روز (۲۴ ساعت آموزش عملی و تئوری)

    اهداف اصلی:

    • کاهش ۳۰٪ خطاهای نمونه‌برداری میکروبی در ۶ ماه
    • افزایش رعایت پروتکل‌های ایمنی به ۹۵٪
    • کاهش ۲۵٪ نمونه‌های ردشده به دلیل آلودگی متقاطع

    📊 سطح ۱: واکنش (رضایت شرکت‌کنندگان)

    📝 روش‌های ارزیابی:

    • پرسشنامه رضایت‌سنجی دیجیتال بلافاصله پس از دوره
    • گروه‌های کانونی ۳۰ دقیقه‌ای با شرکت‌کنندگان
    • ارزیابی کیفیت تسهیلات آزمایشگاه آموزشی

    📈 نتایج اندازه‌گیری شده:

    رضایت کلی: ۴.۷/۵ کیفیت محتوا: ۴.۸/۵ کاربردی بودن: ۴.۹/۵

    نقاط قوت شناسایی شده:

    • تمرین عملی با نمونه‌های واقعی مواد غذایی
    • شبیه‌سازی شرایط اضطراری آلودگی
    • کیفیت تجهیزات آموزشی آزمایشگاه

    نقاط بهبود:

    • افزایش زمان تمرین با دستگاه PCR
    • اضافه کردن بخش تشخیص آلرژن‌ها

    🧪 سطح ۲: یادگیری (دانش و مهارت کسب شده)

    🔬 روش‌های ارزیابی:

    • پیش‌آزمون و پس‌آزمون تئوری: ۵۰ سوال MCQ درباره میکروبیولوژی مواد غذایی
    • ارزیابی عملی: اجرای پروتکل‌های نمونه‌برداری در شرایط شبیه‌سازی شده
    • آزمون شناسایی: تشخیص بصری کلنی‌های باکتریایی مختلف
    • آزمون تفسیر نتایج: تحلیل داده‌های میکروبی و تصمیم‌گیری

    📊 نتایج کمی:

    شاخص میانگین پیش‌آزمون میانگین پس‌آزمون درصد بهبود
    دانش تئوری میکروبیولوژی 58% 89% +53%
    مهارت نمونه‌برداری صحیح 64% 92% +44%
    شناسایی آلاینده‌ها 52% 87% +67%

    یافته‌های کلیدی:

    • بیشترین بهبود در بخش “تکنیک‌های استریل سازی” مشاهده شد
    • ۳ نفر از تکنسین‌ها نیاز به آموزش تکمیلی در تفسیر نتایج PCR داشتند
    • همه شرکت‌کنندگان حداقل نمره ۸۰٪ در آزمون عملی را کسب کردند

    👨‍🔬 سطح ۳: رفتار (کاربرد در محیط کار واقعی)

    🕵️ روش‌های ارزیابی (۳ ماه پس از آموزش):

    • مشاهده ساختاریافته: ارزیاب مستقل ۴۰ ساعت رفتار را در آزمایشگاه مشاهده کرد
    • بازرسی‌های ایمنی سرزده: ۱۲ بازرسی غیرمنتظره توسط واحد HSE
    • بازخورد همکاران: ارزیابی ۳۶۰ درجه توسط سرپرستان و همتایان
    • بررسی گزارش‌های آزمایشگاهی: تحلیل ۴۵۰ گزارش نمونه‌برداری

    📋 نتایج رفتاری اندازه‌گیری شده:

    رعایت پروتکل‌های ایمنی: ۹۳% خطاهای نمونه‌برداری: ▼ ۴۲% آلودگی متقاطع: ▼ ۳۸%

    تغییرات رفتاری مثبت:

    1. پوشش حفاظتی کامل: افزایش از ۶۸% به ۹۴% در استفاده از PPE مناسب
    2. بایگانی مستندات: بهبود ۷۵% در ثبت دقیق اطلاعات نمونه‌ها
    3. واکنش به آلودگی: کاهش ۶۰% زمان پاسخ به حوادث آلودگی
    4. اشتراک دانش: ۱۱ جلسه تسهیم دانش توسط شرکت‌کنندگان برگزار شد

    ⚠️ چالش شناسایی شده:

    مقاومت در برابر تغییر: ۲ نفر از تکنسین‌های ارشد روش‌های جدید نمونه‌برداری را به کندی پذیرفتند.

    راه حل اجراشده: جلسات مربی‌گری فردی توسط سرپرست آزمایشگاه + سیستم پاداش برای رعایت پروتکل‌های جدید

    📈 سطح ۴: نتایج (تأثیر بر اهداف سازمانی)

    🏭 نتایج تجاری و عملیاتی (۶ ماه پس از آموزش):

    🔻 کاهش هزینه‌ها

    ▼ ۳۲۰,۰۰۰,۰۰۰ تومان

    صرفه‌جویی ناشی از کاهش نمونه‌های ردشده

    📊 کیفیت محصول

    ▲ 18%

    افزایش رضایت مشتریان از کیفیت

    ⚖️ انطباق قانونی

    100%

    گذر موفقیت‌آمیز از بازرسی سازمان غذا و دارو

    📉 شاخص‌های کلیدی عملکرد (KPIs):

    شاخص قبل از آموزش پس از آموزش تغییر
    نمونه‌های ردشده میکروبی 4.2% 1.8% ▼ 57%
    زمان تست محصول ۴۸ ساعت ۳۶ ساعت ▼ 25%
    حوادث ایمنی آزمایشگاه ۷ مورد/ماه ۲ مورد/ماه ▼ 71%
    هزینه نمونه‌برداری مجدد ۸۵ میلیون/ماه ۳۵ میلیون/ماه ▼ 59%

    💰 محاسبه بازگشت سرمایه (ROI):

    هزینه کل آموزش: ۲۸۰,۰۰۰,۰۰۰ تومان (شامل حقوق شرکت‌کنندگان، مربی، مواد مصرفی)

    سود حاصل از آموزش (سالانه):

    • کاهش نمونه‌های ردشده: ۳,۸۴۰,۰۰۰,۰۰۰ تومان
    • کاهش جریمه‌های قانونی: ۹۰۰,۰۰۰,۰۰۰ تومان
    • کاهش هزینه‌های آزمایش مجدد: ۶۰۰,۰۰۰,۰۰۰ تومان
    • جمع کل سود: ۵,۳۴۰,۰۰۰,۰۰۰ تومان

    ROI = [(5,340,000,000 – 280,000,000) ÷ 280,000,000] × 100 = 1,807%

    📚 جمع‌بندی و درس‌های آموخته شده

    ✅ عوامل موفقیت این ارزیابی:

    1. حمایت مدیریت ارشد: مدیرعامل شخصاً در جلسه پایانی آموزش حضور یافت
    2. همسویی با اهداف سازمان: آموزش مستقیماً به کاهش نمونه‌های ردشده کمک کرد
    3. اندازه‌گیری مستمر: سیستم پیگیری ماهانه رفتارها راه‌اندازی شد
    4. مشارکت ذینفعان: واحد تولید، QC و تضمین کیفیت در طراحی آموزش مشارکت داشتند

    🔄 اقدامات بهبود برای دوره‌های آینده:

    • ایجاد “باشگاه ایمنی مواد غذایی” برای تداوم یادگیری
    • تهیه ویدیوهای آموزشی کوتاه برای مرور سریع مفاهیم
    • طراحی سیستم گواهینامه‌دهی سالانه برای تکنسین‌ها
    • ایجاد بانک نمونه‌های آلوده برای تمرین عملی

    🎯 توصیه‌های کلی برای آزمایشگاه‌های غذایی:

    “ارزیابی آموزش در آزمایشگاه مواد غذایی باید ترکیبی از سنجش مهارت عملی و تأثیر بر کیفیت محصول باشد. بهترین شاخص موفقیت، کاهش قابل اندازه‌گیری در نمونه‌های ردشده و افزایش رضایت مشتری است. آموزش باید به صورت دوره‌ای تجدید شده و با تغییرات استانداردهای صنعت هماهنگ شود.”

    📞 برای سفارشی‌سازی این چارچوب برای آزمایشگاه شما

    این مثال را می‌توانید با توجه به نوع آزمایشگاه (شیمیایی، میکروبیولوژی، آلرژن‌ها)، اندازه سازمان و استانداردهای خاص صنعت خود (ISO ۱۷۰۲۵, HACCP, BRC) تنظیم کنید.

  • چک لیست ارزیابی فنی کوانتومتر SPARK OES (Spark Optical Emission Spectroscopy)

    چک لیست ارزیابی فنی کوانتومتر SPARK OES (Spark Optical Emission Spectroscopy)

    چک لیست ارزیابی فنی کوانتومتر SPARK OES (Spark Optical Emission Spectroscopy) مبتنی بر #ISO17025

    بند ISOمورد ارزیابی (فارسی)Evaluation Item (English)
    7.1شناسایی دستگاه کوانتومترIdentification of spectrometer
    7.1شرایط محیطی (دما، رطوبت، تهویه، ارت، آرگون)Environmental conditions
    7.1میز ضدلرزش و پایداری مکانیکیAnti‑vibration table & stability
    6.2صلاحیت و آموزش اپراتورOperator competence
    6.2سوابق آموزش و ارزیابی عملکردTraining records
    7.2مواد مرجع CRM/SRM و تاریخ انقضاReference materials validity
    7.2ردیابی مواد مرجع به مراجع بین‌المللیTraceability of CRMs
    7.2آماده‌سازی نمونه (پولیش، تمیزی، یکنواختی سطح)Sample preparation quality
    7.3وضعیت الکترود و سیستم جرقهElectrode & spark system condition
    7.3فشار و خلوص آرگون و نشت‌یابیArgon pressure, purity & leakage
    7.3ولتاژ و جریان پالس جرقهSpark pulse voltage/current
    7.3کنترل طول موج و طیف نوریWavelength & spectral accuracy
    7.6کالیبراسیون دستگاه با CRM معتبرInstrument calibration
    7.6بررسی منحنی کالیبراسیون و خطی بودنCalibration curve & linearity
    7.6LOD/LOQ و بررسی صحت نتایج نزدیک حد تشخیصLOD/LOQ verification
    7.6کنترل Drift و پایداری نتایجDrift control
    7.7برآورد عدم قطعیت و منابع آنMeasurement uncertainty evaluation
    7.7کنترل کیفیت داخلی (IQC)Internal QC
    7.8گزارش‌دهی نتایج و ردیابیResult reporting & traceability
    7.8درج عدم قطعیت، LOD/LOQ و شرایط آزمون در گزارشReporting MU & LOD/LOQ
    6.4نگهداری روزانه (تمیزکاری الکترود، فیلترها، پمپ)Daily maintenance
    6.4نگهداری هفتگی/ماهانه دستگاهWeekly/monthly maintenance
    6.4سوابق سرویس شرکت سازندهVendor service records
    7.11کنترل نرم‌افزار و امنیت دادهSoftware & data security
    7.11کنترل Audit Trail و سطح دسترسیAudit trail & access control
    8.5بازنگری روش‌های کاریReview of procedures
    8.7ثبت انحرافات و اقدامات اصلاحیNonconformity & corrective action
    7.1تجهیزات ایمنی و PPESafety & PPE
    7.1وجود MSDS برای مواد و گازهاMSDS availability
    8.4ثبت کامل سوابق در LogbookLogbook completeness
    8.4پشتیبان‌گیری داده‌هاData backup
    7.2کنترل استانداردهای DriftDrift standards monitoring
    7.6بررسی تداخل‌های طیفیSpectral interference check
    7.3کنترل محفظه اپتیک و تمیزی آنOptical chamber inspection
    7.1پایداری برق ورودی و نویز الکتریکیPower stability & noise
    6.4کنترل فیلترهای هوا و تهویه دستگاهAir filter & ventilation check
    7.2کنترل یکنواختی سطح نمونه پس از پولیشSample surface uniformity
    7.7مطالعات تکرارپذیری و بازتولیدپذیریRepeatability & reproducibility
    7.8بررسی فرمت و صحت گزارش نهاییReport accuracy
    7.11صحت زمان سیستم و همگام‌سازیSystem time sync


  • چک لیست ارزیابی فنی مختص hplc در ISO ۱۷۰۲۵

    چک لیست ارزیابی فنی مختص hplc در ISO ۱۷۰۲۵

    کروماتوگرافی HPLC یا «کروماتوگرافی مایع با عملکرد بالا» (High Performance Liquid Chromatography) 

    بند ISOمورد ارزیابی
    7.1شناسایی دستگاه (مدل، سریال، سازنده، نرم‌افزار)
    7.1شرایط محیطی (دمای اتاق، رطوبت، تهویه، ارت، UPS)
    7.1محل نصب، میز ضد لرزش، ایمنی اطراف دستگاه
    6.2صلاحیت اپراتورهای HPLC (آموزش، ارزیابی عملکرد، مجوز کار)
    6.2سوابق آموزش‌ها و ارزیابی‌های مجدد
    7.11نسخه نرم‌افزار کنترل دستگاه و تأیید اعتبار آن
    7.11فعال بودن Audit Trail و محدودیت دسترسی کاربران
    7.11پشتیبان‌گیری و بازیابی داده‌ها (Backup/Restore)
    6.4پمپ: نشت، پایداری جریان، فشار، پالس فلو، صدای غیرعادی
    6.4Autosampler: دقت تزریق، Carry-over، شستشو، نشت
    6.4Detector (UV/DAD/RID): صحت طول موج، نویز، Drift، خطی بودن
    6.4ستون: نوع، شماره بچ، تاریخ شروع، فشار، نگهداری
    6.4Oven ستون: دقت دما، یکنواختی، کنترل ترموستات
    6.4Degasser: عملکرد مؤثر، نداشتن حباب
    6.5مواد مرجع و استانداردها: گواهی CRM، شماره بچ، تاریخ انقضا
    6.5تأیید Traceability و عدم قطعیت مواد مرجع
    6.4کالیبراسیون پمپ، دما، طول موج، فشار و حجم تزریق
    6.6اعتبار گواهی‌های کالیبراسیون و مرجع ملی/بین‌المللی
    7.4کنترل حلال‌ها، بافرها، فیلترها، ستون‌ها (Lot، تاریخ باز شدن و انقضا)
    7.4شرایط نگهداری مصرفی‌ها و FIFO/FEFO
    7.2اعتبارسنجی روش HPLC (specificity, accuracy, precision, linearity, range, robustness)
    7.2System Suitability Tests (Rs, N, Tailing, RSD area, retention)
    7.2روش تعیین LOD و LOQ (S/N، SD، calibration curve)
    7.2شواهد تجربی از کروماتوگرام‌های LOD/LOQ و دقت در LOQ
    7.7روش محاسبه عدم قطعیت اندازه‌گیری مستند و قابل ردیابی است
    7.7بودجه عدم قطعیت شامل تمام اجزای مؤثر (وزن، حجم، CRM، تکرارپذیری…)
    7.7مقدار عدم قطعیت در گزارش نتایج درج می‌شود (با دو رقم معنی دار)
    7.7اجرای کنترل QC روزانه (استاندارد، بلانک، QC نمونه)
    7.7نمودارهای کنترلی و واکنش به انحرافات ثبت می‌شود
    7.1MSDS برای همه حلال‌ها و مواد شیمیایی در دسترس است
    7.1PPE مناسب (دستکش، عینک، روپوش)، تهویه مناسب و دفع پسماند
    8.4ثبت سوابق در Logbook شامل تاریخ، امضا و توضیح عملیات
    8.4Backup داده‌ها و کنترل دسترسی به سوابق
    8.7ثبت انحرافات، تحلیل علت ریشه‌ای، و اقدام اصلاحی
    7.7شرکت در آزمون‌های PT /مقایسات بین آزمایشگاهی مرتبط با روش HPLC
    7.7تحلیل نتایج PT و مقایسات بین آزمایشگاهی و  اقدامات اصلاحی در صورت انحراف
    7.8گزارش نتایج شامل عدم قطعیت، LOD/LOQ، شرایط آزمون، تاریخ و امضا
    7.8قوانین گزارش نتایج نزدیک LOD/LOQ و نحوه درج ND
  • اندازه گیری سدیم در آزمایشگاه صنایع غذایی

    اندازه گیری سدیم در آزمایشگاه صنایع غذایی

    تعیین سدیم در صنایع غذایی و آزمایشگاهها اهمیت زیادی دارد. سدیم یک عنصر ضروری در غذاهای فرآوری شده است، اما مصرف بیش از حد آن می تواند برا ی سلامتی مضر باشد.

     اندازه گیری مستقیم سدیم عمدتا برای مواردی شیبه به ابن انجام میشود. به عنوان مثال. توسط طیف‌سنجی جذب اتمی (AAS)، کروماتوگرافی یونی (IC) یا طیف‌سنجی جرمی پلاسما جفت شده القایی (ICP-MS). با این حال، علاوه بر آماده‌سازی نمونه و روش‌های زمان‌بر کالیبراسیون سیستم خسته کننده است، این تکنیک‌ها نیاز به سرمایه‌گذاری قابل توجه و دانش عمیق کاربر دارند. در میان این تکنیک‌ها، تکنیک افزودن استاندارد چندگانه (MSA) در ابزار تیتراسیون METTLER TOLEDO، کاربرد ساده‌تر، سریع‌تر و اقتصادی‌تر را برای تعیین دقیق و اختصاصی محتوای یون‌های سدیم در محصولات غذایی نشان می‌دهد.

    این مقاله یک مطالعه مقایسه ای از روش افزودن استاندارد چندگانه (MSA) با توجه به تکنیک های AAS، IC و ICP-MS برای تعیین محتوای سدیم در نمونه های مختلف مواد غذایی را توصیف می کند. اندازه‌گیری‌های AAS، IC و ICP-MS توسط آزمایشگاه بین‌المللی تست خدمات تست کیفیت سوئیس (SQTS) انجام شده است.

    در روش  تکنیک جمع استاندارد چندگانه (MSA) تعیین سدیم با استفاده از تکنیک افزودن استاندارد چندگانه توسط حسگرهای یون انتخابی انجام می شود. به طور خلاصه،مقادیر کمی از محلول استاندارد سدیم (dVs) با غلظت مشخص  رد چند مرحله افزایشی به محلول نمونه اضافه می شود  (شکل ۱). افزودن محلول استاندارد باعث افزایش سدیم می شود غلظت (cs) در نمونه و همچنین حجم آن. تفاوت در پتانسیل (dE) ناشی از اضافه شدن  است.
    افزایش استاندارد حجم های شناخته شده (dVs) برای تعیین غلظت نمونه به طور مستقیم با استفاده از  یک الگوریتم ارزیابی تکراری بر اساس معادله نرنست که منجر به رگرسیون خطی اندازه‌گیری شده است محاسبه می شود.
    این مقاله و ادامه روش در فایل زیر قابل دانلود است.

    اندازه گیری سدیم در آزمایشگاه

    مشاوره آزمایشگاه و تایید صلاحیت.مشاور iso/iec ۱۷۰۲۵  با ۲۵ سال سابقه  و تایید شده توسط QS سوییس.

    به امید فردای روشن برای ایران جانمان.حسین زینل شهریور ۱۴۰۳.

  • تصدیق مجازی کالیبراسیون

    برگزاری دوره دو روزه تصدیق کالیبراسیون و تعبین فواصل کالیبراسیون بصورت مجاری در فروردین  ۱۴۰۳

    برگزار کننده :صدر أزمای نور 

    http://sadrazmayenoor.ir/info.php?a=88 1O

    دانلود OIML D10 ۲۰۲۲ d010-e22 (1)

    درویرایش جدید تعیین فواصل کالیبراسیون به نقش عدم قطعیت هدف اهمیت ویژه ای داده شده است.

    مشاوره ایزو ۱۷۰۲۵

    تعیین فواصل کالیبراسیون
  • قواعد تصمیم گیری و نقش عدم قطعیت در گزارش آزمون

    قواعد تصمیم گیری و نقش عدم قطعیت در گزارش آزمون

    ریسک مصرف کننده در گزارش آزمون/کالیبراسیون و قواعد تصمیم گیری

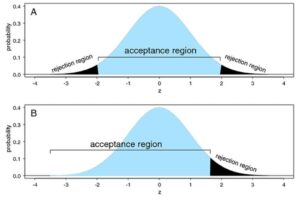
    ISO ۱۷۰۲۵:۲۰۱۷ مستلزم آن است که یک قاعده تصمیم بایستی در مورد هر بیانیه انطباق با مشخصات یا استاندارد در گزارش آزمون که توسط مشتریان درخواست می شود اعمال شود. قاعده تصمیم اعمال شده نیز باید سطح ریسک مرتبط با تصمیم را در درجه اول از نظر تصمیم نادرست در نظر بگیرد. عدم قطعیت اندازه گیری بایستی در هر قاعده تصمیم گیری اعمال شده برای نتیجه گزارش شده گنجانده شود.

    قواعد تصمیم گیری در ایزو 17025

    در پیاده سازی الزامات ایزو ۱۷۰۲۵ ویرایش ۲۱۰۷  عمدتا پیاده سازی قواعد تصمیم گیری در آزمایشگاههایی که در سازمان تولیدی قرارگرفته اند(سازمان مادر) با آزمایشگاههایی که اینچنین نیستند متفاوت است.در اولی نوسانات تولید و عدم قطعیت آزمایشگاه در نتیجه آزمون موثر هستند.ولی در دومی فقط عدم قطعیت آزمایشگاه موثر است(مگر اینکه مشتری نوسانات تولید یا اصطلاحا انحراف معیار تولید را جهت لحاظ کردن در ارزیابی انطباق گزارش آزمون ارایه دهد)

    در سازمانهای تولیدی عمدتا از طرح کنترل برای بازرسی خطوط تولید استفاده می شود.مثلا هر ۳ ساعت یکبار یک نمونه از خط تولید بازرسی میشود.و یار ابتدای شیفت تولید (job setup verification)یکی از مشکلاتی که همواره واحدهای کنترل کیفیت با آن مواجه هستند :

    اطمینان از تولید محصول منطبق یا سالم  بین دو بازرسی است.

    اتفاقی که در حال حاضر در صنایع ما می افتد این است که وقتی واحد کیفیت نمونه را به آزمایشگاه ارایه کرد و نتیجه مردود شده  کل تولیدات تا بازرسی قبلی را محدودسازی می کند(در تولید ناب اصطلاحا مهار containmant میشود) یعنی تولیدات  بین دو بازرسی قرنطینه میشوند و بعدا تعیین تکلیف میشوند که این تعیین تکلیف احتمالا منجر به دوباره کاری یا تعمیر یا ضایعات میشوند.

    خداروشکر ویرایش ۲۰۱۷  استاندارد این مشکل را حل کرده است.به این ترتیب که وقتی مثلا ساعت ۱۰ صبح  بازرسی را انجام میدهیم ،با اینکه در حالت معمول (بدون در نظر گرفتن عدم قطعیت و انحراف معیار) محصول منطبق است ولی به دلیل اینکه نوسانات تولید یا انحراف معیار تولید را در بازرسی و رد و قبول محصول دخیل کردیه ایم میتوانیم این پیشگویی را بنماییم که  در بازرسی بعدی  محصول نامنطبق میشود و   همان ساعت ۱۰ نسبت به توقف خط تولید و رفع ایراد اقدام کنیم.این موضوع میتواند در سازمانهای نقش بسزایی در کاهش ضایعات و دوباره کاری ایفا کند.بنظر من هر چقدر که تیراژ تولید سرعت بیشتری داشته باشد نقش  این مساله پررنگتر خواهد بود. البته این موضوع قبلا در  مطالب تولید ناب  در سازمانهای پیشرو اجرا میشده ولی تا جایی که بنده خبر دارم در کشور ما وجود نداشته است.

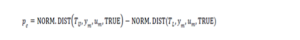
    در ISO GUIDE ۹۸-۴ که در قسمت دانلودها قابل دانلود می باشد برای رد یا قبول محصول با در نظر گرفتن عدم قطعیت آزمایشگاه و انحراف استاندارد تولید فرمول زیر رایه شده است:

    ریسک در آزمایشگاه

    متاسفانه برای استفاده از فرمولهای فوق  نمیتوان از اکسل استفاده کرد و باید از نرم افزار RISK GUARG و مینی تب یا SPSS استفاده کرد.

    RiskGuard2_Setup

    ولی در آزمایشگاههای که در سازمان تولیدی نیستند و یا مشتری درخواست اعمال انحراف معیار تولید کننده را ندارد مرجعی UKAS LAB ۴۸ میتواند استفاده شود که ترجمه آن  توسط مهندس قایمی در قسمت دانلودها موجود است:

    https://hzeinal.ir/elementor-2515/

    این مرجع  فقط عدم قطعیت را در ارزیابی انطباق و رد و قبول محصول دخیل می کند  و شما میتوانید با نرم افزار اکسل نسبت به اعمال نقش عدم قطعیت در ارزیابی انطباق اقدام کنید.بدیهی است که از این پس در هر بار گزارش آزمون رد و قبول محصول وابسته به خروجی اکسل شماست .

    ارزیابی انطباق آزمون

    البته این فرمول برای تولرانسهای دو طرفه است که در مرجع برای یکطرفه ها هم وجود دارد.وقتی PC (احتمال انطباق ) برای آزمون بیش از مثلا ۹۵ درصد شد نتیجه پذیرفته میشود.

    بطور معمول حد پذیرش PC نود و پنج درصد است ولی مشتری این اختیار را دارد که احتمال انطباق دیگری را درخواست کند.

    ریسک مصرف کننده =PC-۱

    پس مشتری هم میتواند ریسک مصرف کننده را به ما ارایه کند و هم احتمال انطباق را.تفاوتی در روش موضوع ندارد.

    به امید فردای روشن برای ایران جانمان .حسین زینل ۱۴۰۳ فروردین

    برای درخواست دوره آموزشی تولید ناب و دوره  ریسک در آزمایشگاه و  دوره  ریسک  از دیدگاه کنترل کیفیت با ما در تماس باشید.